发来图纸,1 个工作日内报价。
写明年用量和最严公差,模具费和单价一次报准。
弹片、接地弹片、电池触片和弹性触点按图冲压,材料为不锈钢和铜合金带料,公差 ±0.02 mm,1000 件起订。量产前用推拉力计实测工作高度下的弹力;配套的压簧、扭簧同厂生产(线径 0.2–2.0 mm),可以一起打样、一起检验、一起发货。
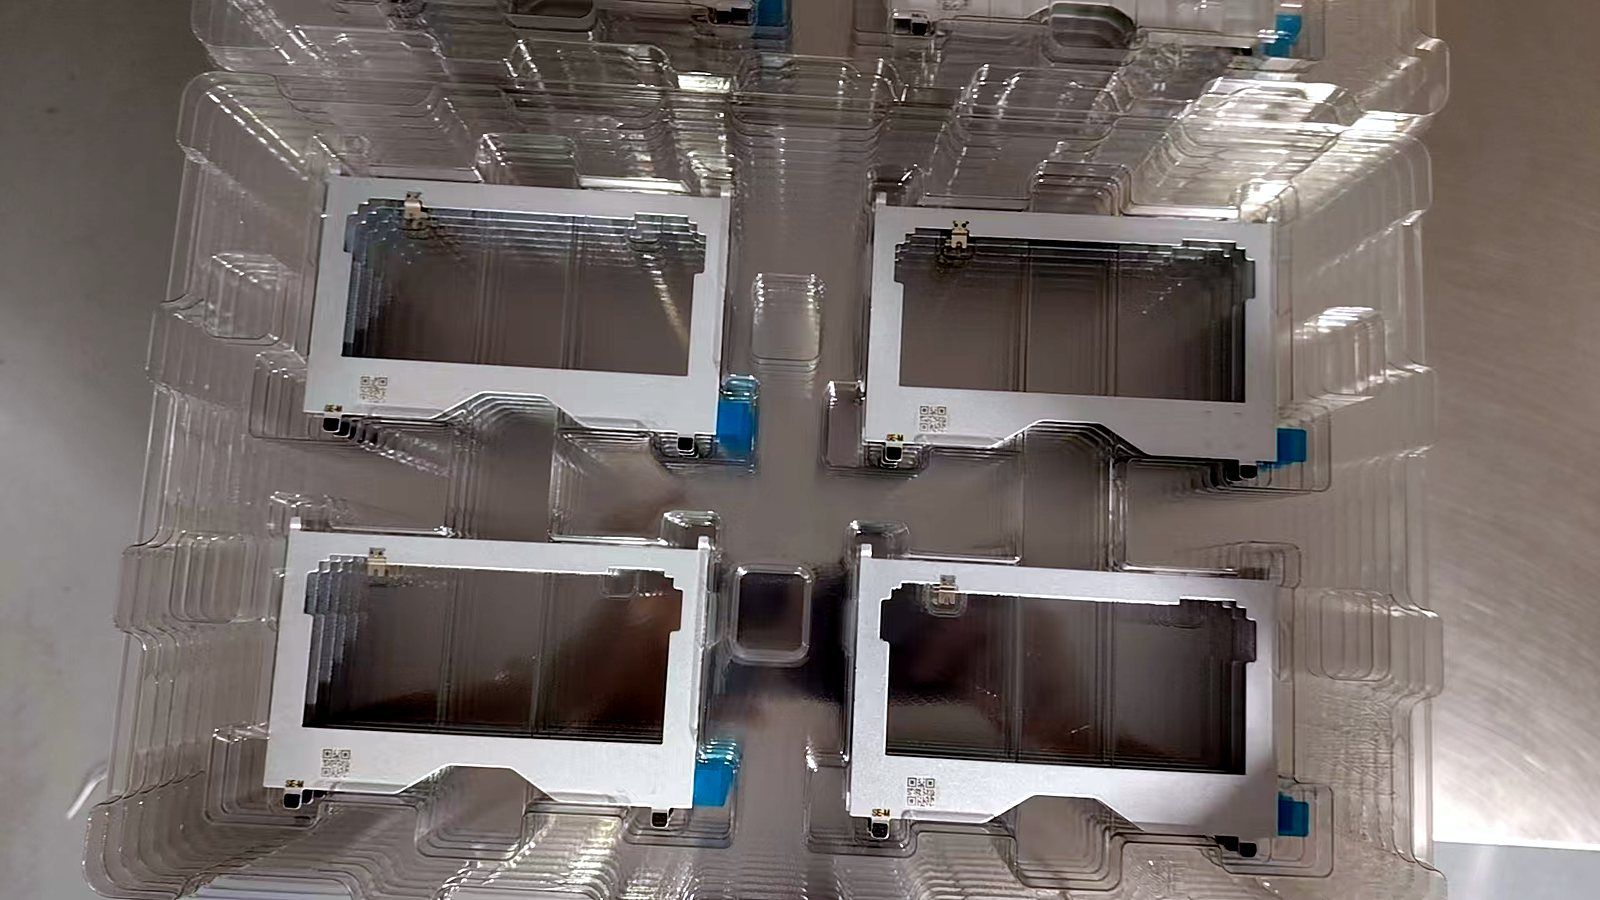
| 产品 | 弹片、接地弹片、电池触片、卡簧/固定卡子 |
|---|---|
| 材料 | SUS304 及铜合金 |
| 公差 | ±0.02 mm |
| 配套弹簧 | 线径 0.2–2.0 mm,同厂生产 |
| 起订量 | 1000 件 |
弹性触点要用工作行程下的弹力来定义。请随图纸给出目标弹力、行程和寿命次数,量产前用推拉力计实测样品弹力,量产时按批次抽测。
常见的问题是永久变形:弹片压下后回不到原来的高度,原因是弯曲应力超过了材料的弹性极限。CAD 里看着没问题的设计,第一次装配就可能变形,整个寿命期内接触力都偏小。
宽 b、厚 t、悬臂长 L 的直悬臂弹片,可以用梁理论做初算:行程 δ 下的弹力 F = E·b·t³·δ / (4·L³),根部最大弯曲应力 σ = 3·E·t·δ / (2·L²),E 为材料弹性模量。
由此可以看出两点:弹力和厚度的三次方成正比,料厚稍有变化弹力就差很多;应力随行程增大、随长度的平方减小,所以加长悬臂是防永久变形最简单的办法。带成形、凸点和预压的结构要靠有限元分析或打样实测,这也是我们用样品确认弹力的原因。
| 材料 | 强度 | 导电性 | 说明 |
|---|---|---|---|
| SUS304(弹簧状态) | 高 | 低 | 接地弹片、固定卡子;常用量产材料 |
| SUS301 弹簧不锈钢 | 更高 | 低 | 高应力卡子;可询价 |
| C7701 洋白铜 | 好 | 低 | 耐腐蚀触点;常用量产材料 |
| C5191 磷青铜 | 好 | 中等 | 电池和信号触点;可询价 |
电池触点一般由冲压触片或卡子配一个塔簧或圆柱压簧组成。冲压和弹簧在同一个工厂,两个零件可以一起打样,按一套来测高度和弹力。
机箱和 PCB 用的接地弹片多为不锈钢或洋白铜,有时接触点要电镀。电镀外协,请在图纸上注明镀层和厚度。
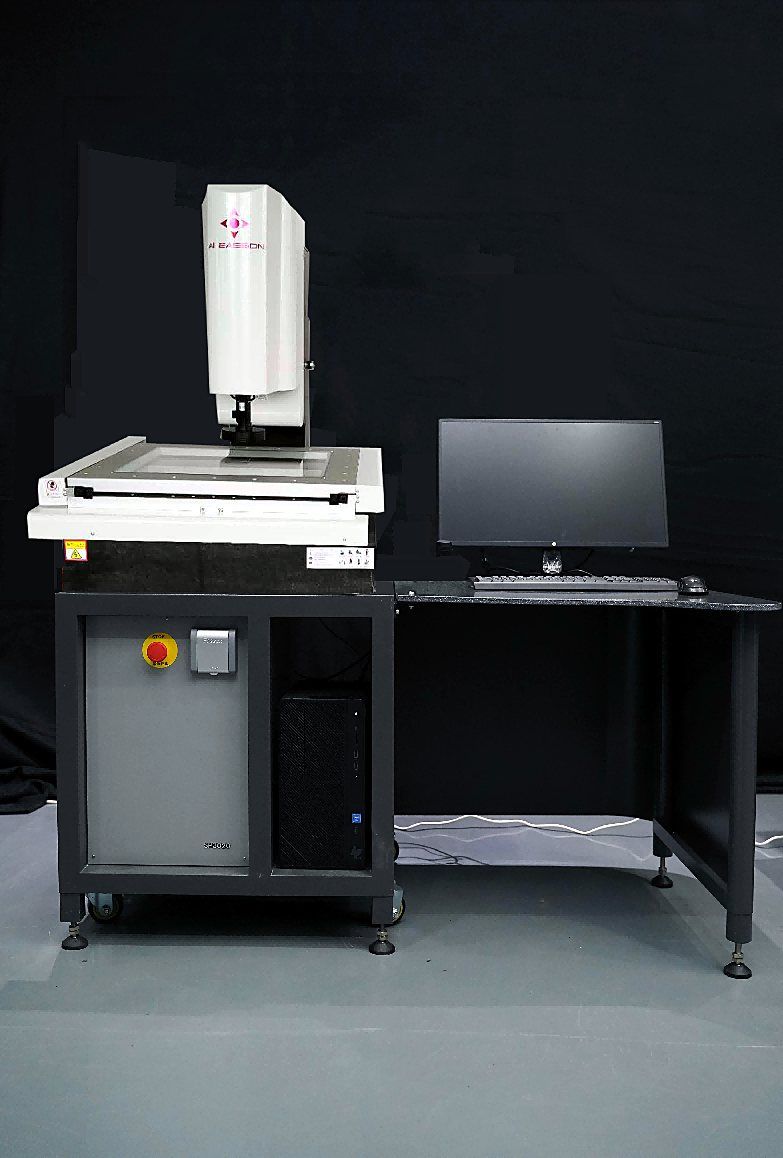
首件用二次元影像测量仪测尺寸,每批 AQL 抽检,关键尺寸 AOI 自动光学检测,工作高度下的弹力用推拉力计检测。寿命测试要求按项目约定。每批随货附尺寸检测报告。
注明材料和料厚的图纸、工作行程和该行程下的目标弹力、镀层要求和年用量。
用推拉力计在工作高度检测,量产前测样品,量产时按批次抽测。
可以。压簧、扭簧同厂生产,线径 0.2–2.0 mm,和弹片一起检验、一起发货。
通常是行程超过弹性极限,产生了永久变形。加长悬臂、减小行程或换更硬的材料状态,一般能解决。
1000 件。打样费用和周期按项目在报价中确认。
压簧、拉簧、扭簧和线成形件按图定制,线径 0.2–2.0 mm,1000 件起订,月产能 200 万件以上。出货前实测负荷,随货附检测报告。
直筒、塔形及变节距压簧,线径 0.2–2.0 mm。
铜合金端子、接线片和触点,散件或连料带供货。
五金冲压件按图定制:屏蔽罩、端子、弹片、支架。关键尺寸 ±0.02 mm,1000 件起订,首件全尺寸检测,1 个工作日内报价。
用于耐蚀冲压件和机箱的奥氏体不锈钢。
可焊、弹性好的铜镍锌合金,用于屏蔽件和触片。
写明年用量和最严公差,模具费和单价一次报准。