发来图纸,1 个工作日内报价。
写明年用量和最严公差,模具费和单价一次报准。
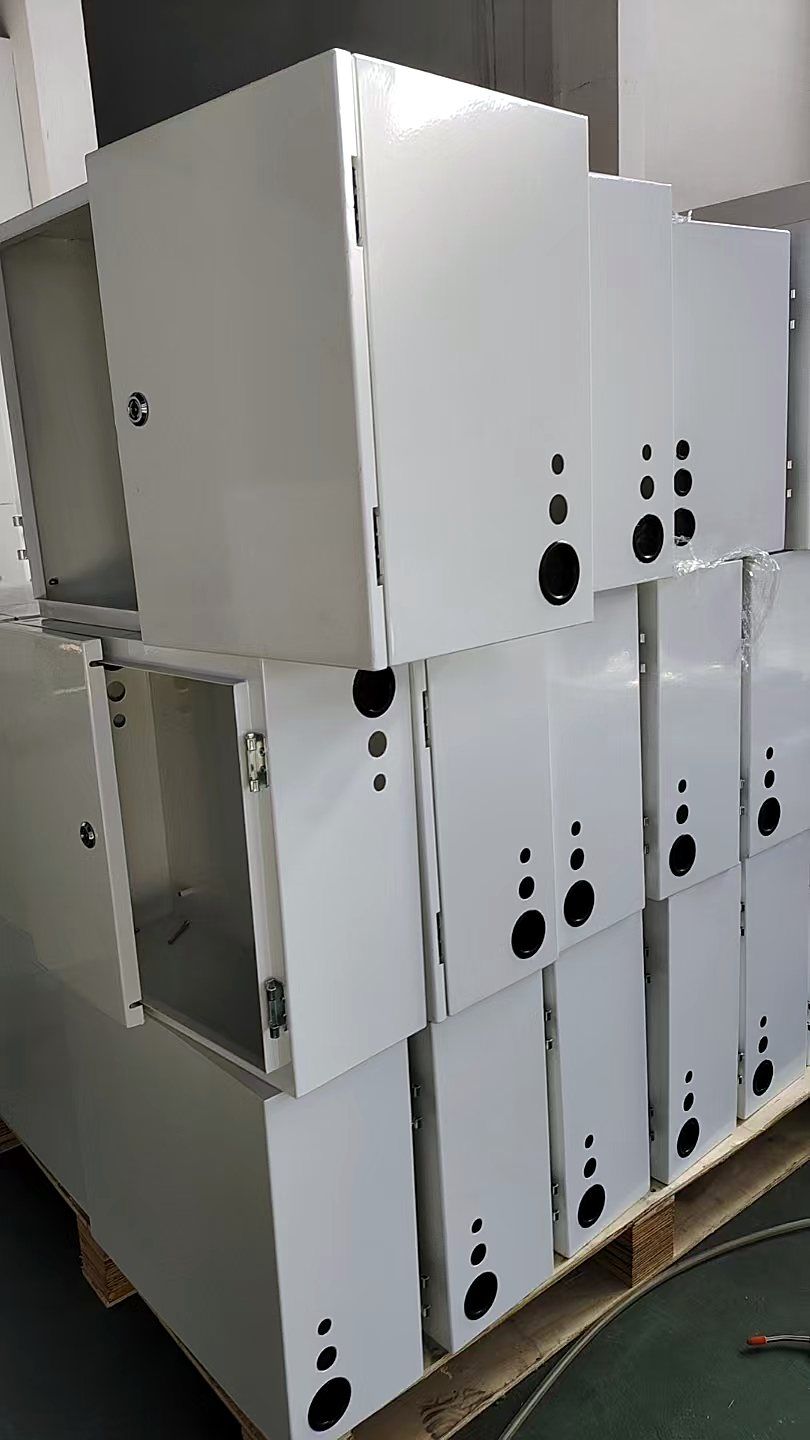
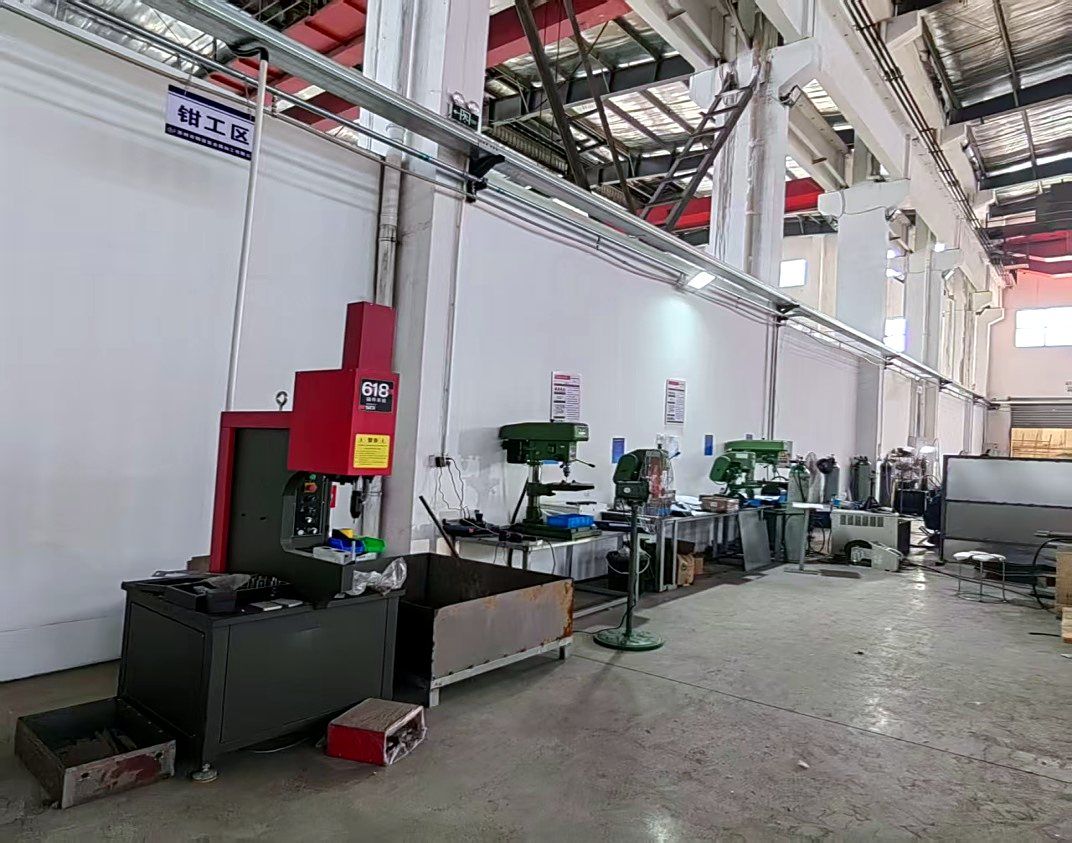
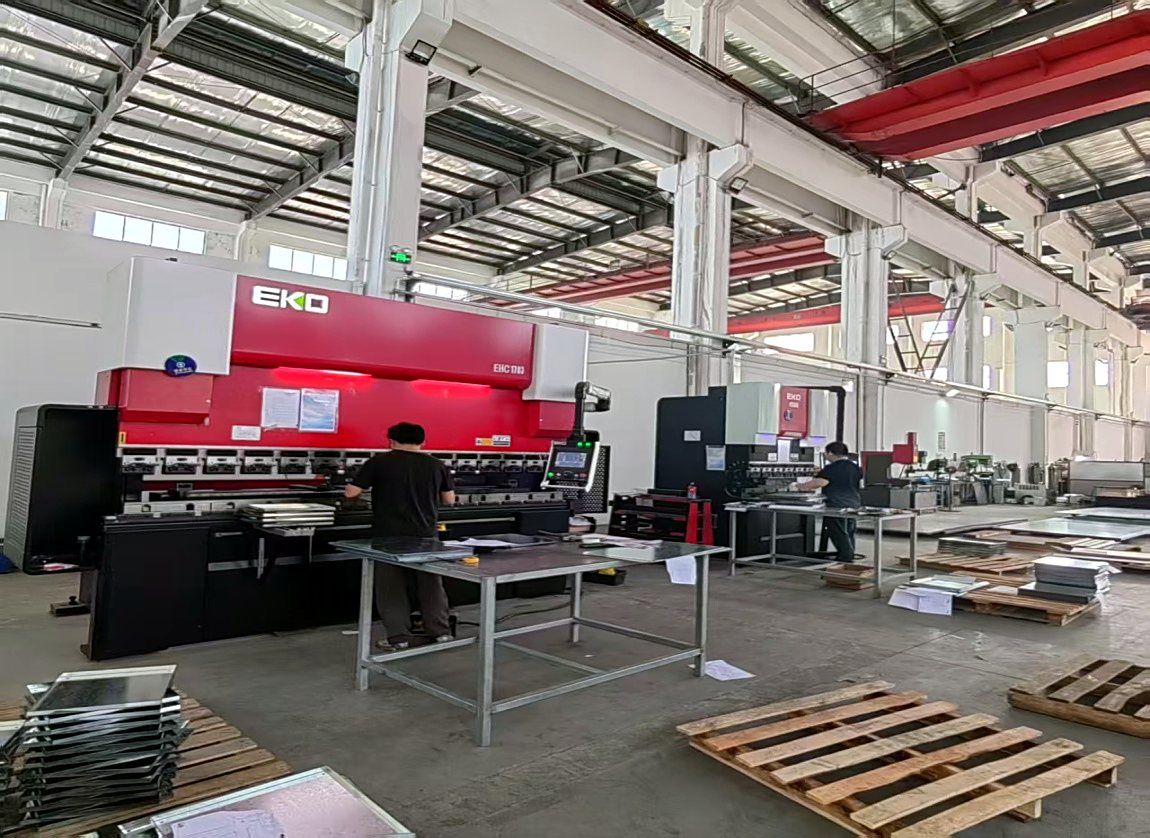
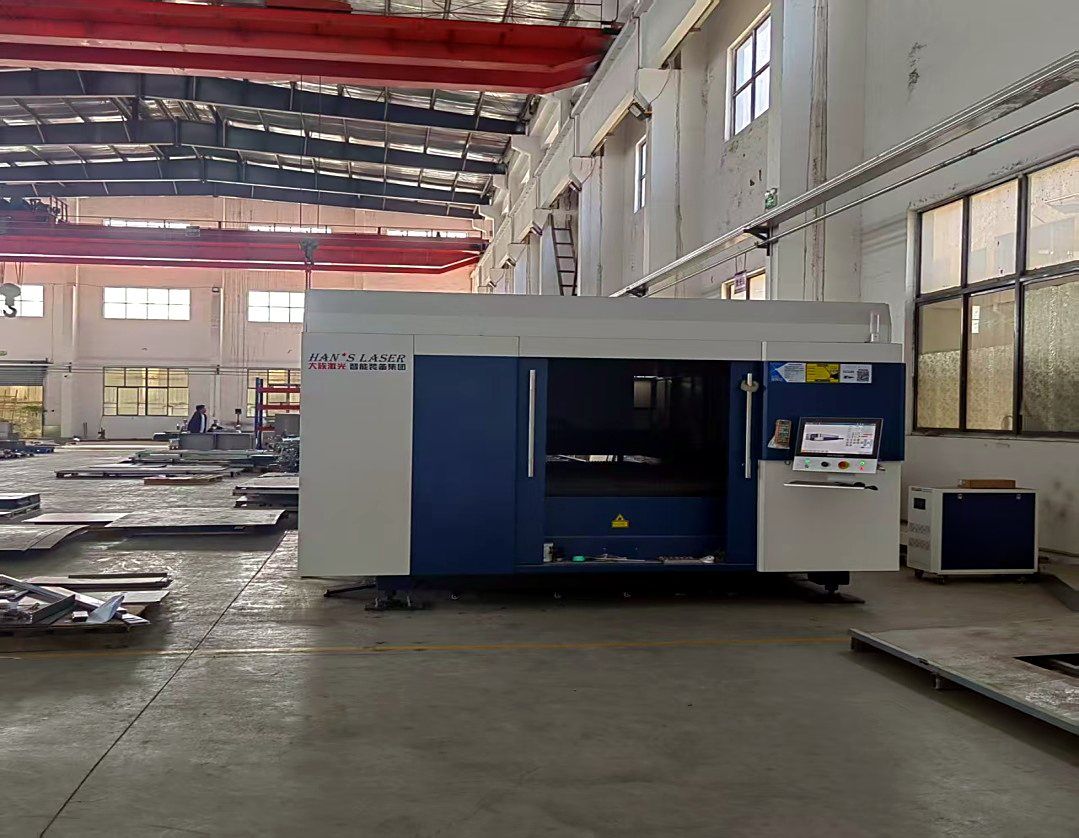
钣金加工按图定制电箱机箱、设备外壳和储能柜,激光切割、数控折弯、激光焊接都在厂内完成。板材最大 1500 × 3000 mm、最厚 20 mm,折弯最长 3 m,柜体最高 3000 mm、宽 1500 mm。不用开模,一件起做;涂装外协,回厂检验膜厚和附着力。
| 切割 | 光纤激光切割(厂内) |
|---|---|
| 最大板材 | 1500 × 3000 mm |
| 最大厚度 | 20 mm |
| 折弯 | 数控折弯,最长 3 m |
| 焊接 | 激光焊接 + 常规焊接 |
| 最大柜体 | 高 3000 mm × 宽 1500 mm |
| 表面处理 | 喷粉、喷漆、电镀、拉丝(外协) |
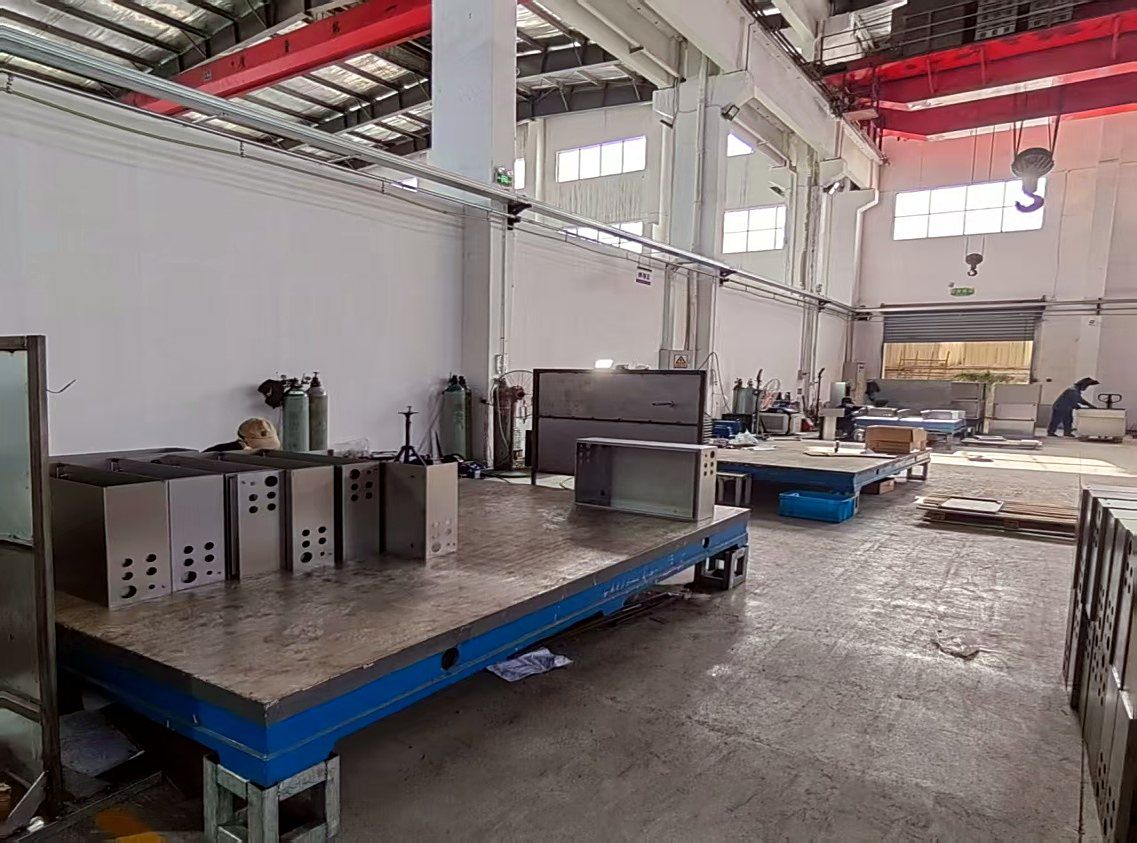
下料、成形、焊接、装配和检验都在自己车间做,只有表面处理外协。光纤激光切割下料,数控折弯成形,激光焊或常规焊接拼焊;压铆螺母、螺柱和五金件装好后送去涂装,回厂再总装、检验。
| 工序 | 完成方 |
|---|---|
| 光纤激光切割 | 厂内 |
| 数控折弯(最长 3 m) | 厂内 |
| 激光焊接及常规焊接 | 厂内 |
| 五金压铆与装配 | 厂内 |
| 检验及尺寸检测报告 | 厂内 |
| 喷粉、喷漆、电镀、拉丝 | 合格的表面处理外协厂 |
工厂执行 ISO 9001:2015 质量体系。首件按图纸全检,量产按 AQL 抽检;小零件用二次元影像测量仪测量,螺纹用 JIS 6H 螺纹规检测。涂装件从外协厂回来后逐件检验:覆盖和外观、膜厚、百格附着力。
每批随货附尺寸检测报告,可提供材质证明(材质报告/质保书)。
激光切割和折弯不需要硬模,一件样品到几百件的小批量都可以直接按图做,改图只需改程序。零件年用量做到几万件时,可以评估改用冲压,报价时把两种做法的成本一起给您。
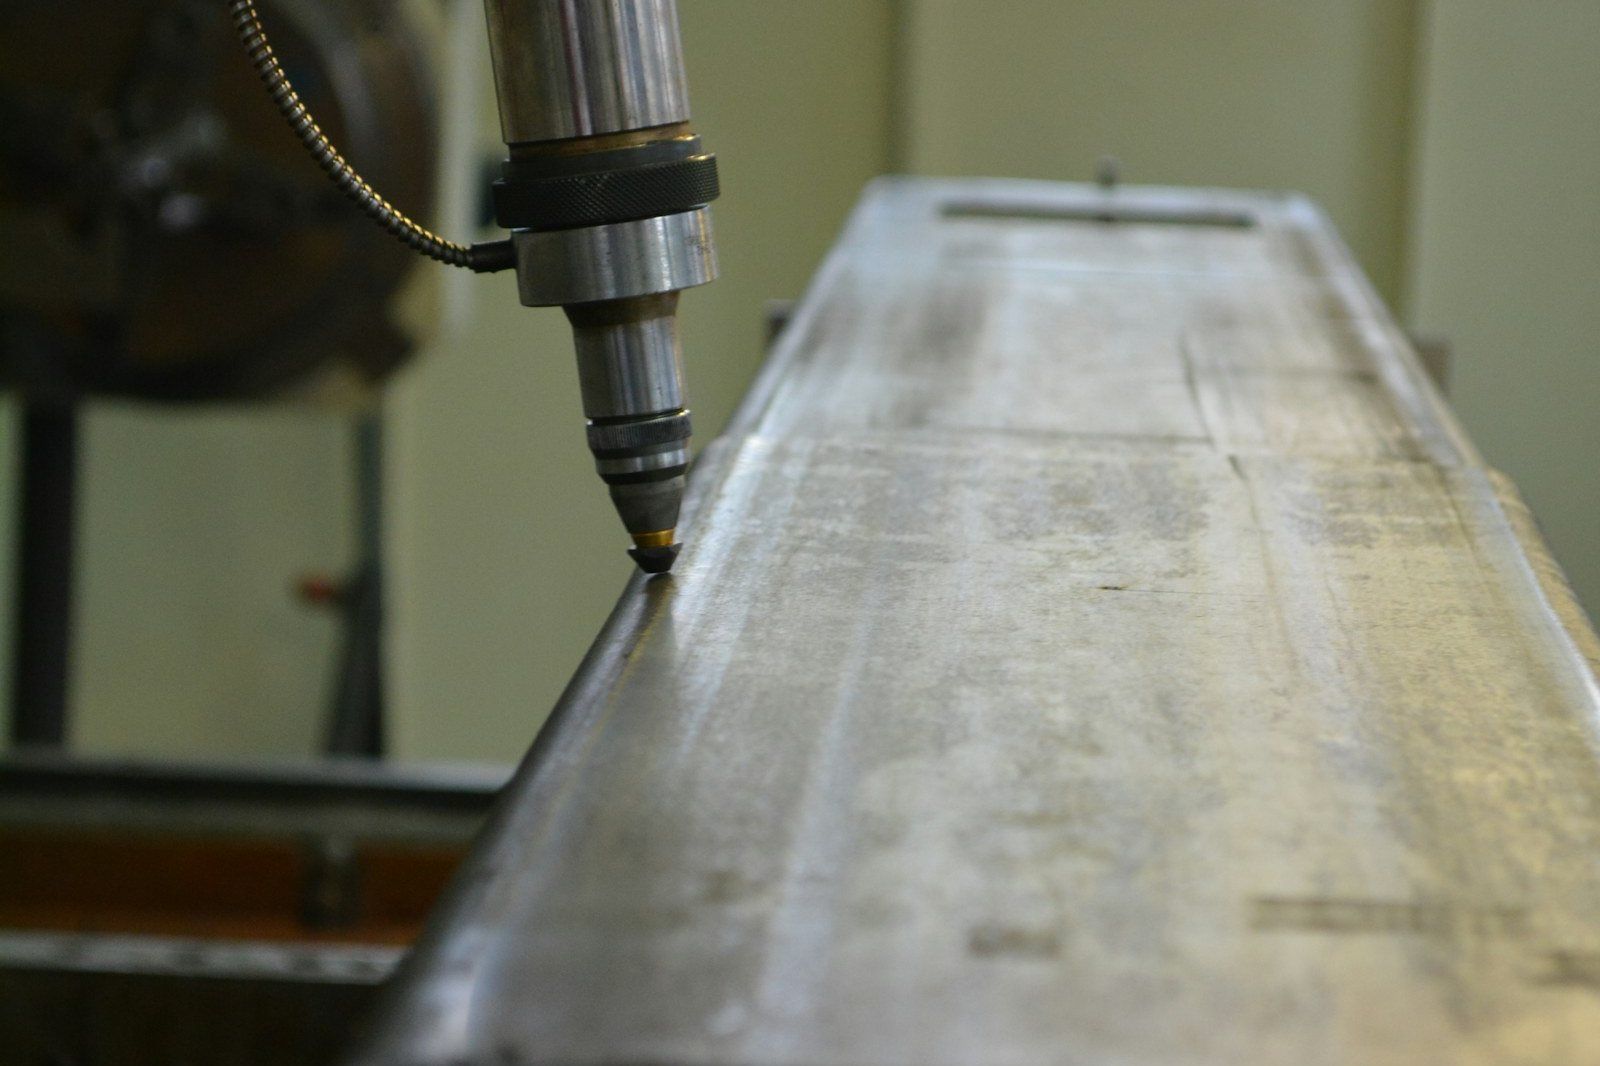
激光焊接热输入比 MIG、TIG 焊小,薄板变形小,不锈钢焊缝打磨抛光的工作量也少,适合外观焊缝、薄板和精密组件。厚件、结构框架这类装配间隙较大的地方,仍用常规焊接。每条焊缝用哪种焊法,写在工艺方案里。
| 材料 | 耐腐蚀性 | 可焊性 | 典型用途 |
|---|---|---|---|
| SPCC 冷轧钢板 | 低,需涂装 | 好 | 室内机箱,喷漆或喷粉 |
| SGCC 镀锌钢板 | 中等 | 一般(焊接处有锌烟) | 安装板、内部框架、柜体 |
| SUS304 不锈钢 | 高 | 好,适合激光焊接 | 食品、户外和需冲洗的设备 |
| A5052 铝 | 好 | 一般,需注意工艺 | 轻量化盖板和外壳 |
以下经验值适用于钢和铝的自由折弯(t 为板厚),能帮您守住公差、少花冤枉钱。每份图纸都会对照实际模具评审后再报价。
柜体和机箱体积大、怕磕碰,包装和运费按目的地报价。交期不搞统一承诺,告诉我们目的地,会和零件价格一起报。
是。光纤激光切割、数控折弯和激光焊接都在自己车间做,只有表面处理外协。
高最大 3000 mm、宽最大 1500 mm,板材最大 1500 × 3000 mm。
可以。钣金不用开模,样品和小批量都按图报价。
最厚 20 mm,板材最大 1500 × 3000 mm,折弯最长 3 m。
以图纸为准。未注一般公差的,在报价中约定按 JIS B 0408 或 ISO 2768。
按项目在报价中确认。
控制箱、电气柜和自动化设备外壳。
电池柜的框架、门、层架和外覆板。
激光切割、折弯、激光焊接的不锈钢机箱、面板和框架。
机箱、框架及冲压组件的低变形激光焊接。
免模具打样与小批量,量大可转冲压。
JIS B 0408 金属冲压件一般公差(未注公差):冲裁尺寸、折弯和拉伸尺寸 A、B、C 三级数值表,以及图纸上的标注方法。
钣金机箱、冲压件常见 HS 归类(7326、7616、8538、8473、9403)对比,以及对关税和欧盟 CBAM 的影响。
写明年用量和最严公差,模具费和单价一次报准。