发来图纸,1 个工作日内报价。
写明年用量和最严公差,模具费和单价一次报准。
激光焊接用于不锈钢和碳钢钣金件、冲压件的拼焊。焊缝窄、热输入低,薄壁机箱、框架和支架焊后保持平整,打磨量比氩弧焊(TIG)少。焊接件由我们自己切割、折弯或冲压,装配间隙可控;焊后按图测尺寸,冲压件和框架可以焊成一个组件出货。
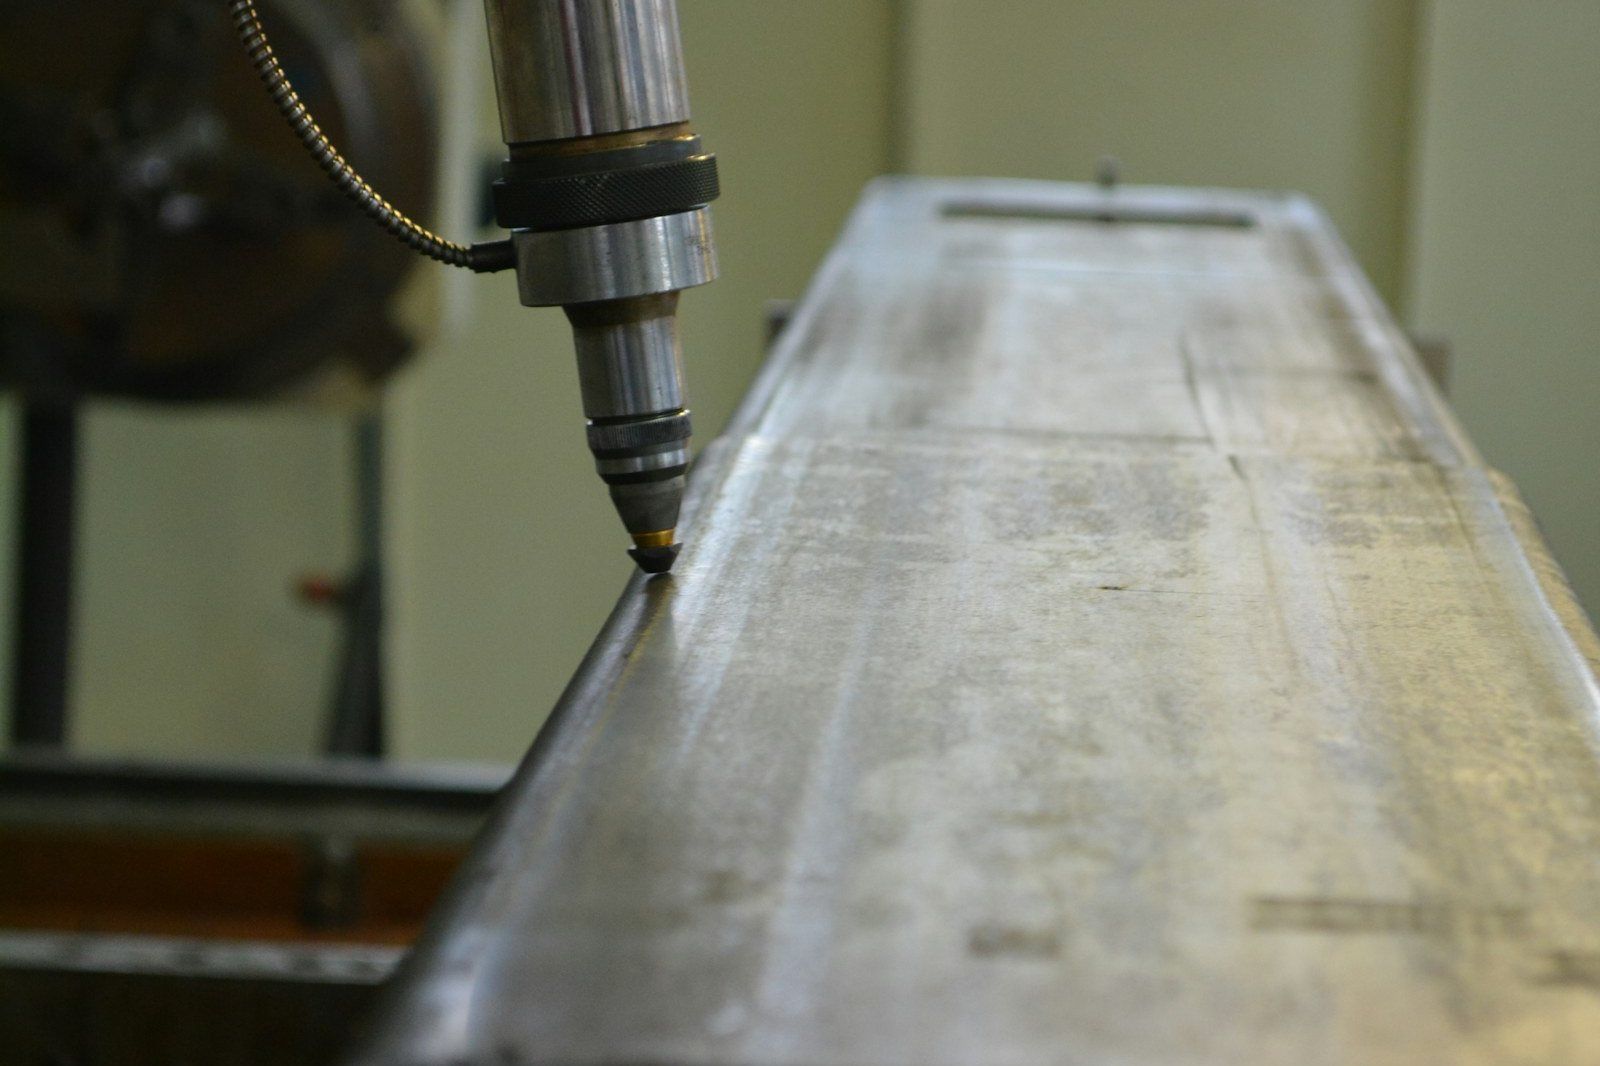
| 设备 | 苏州天弘 TH-RF300、TH-RFS350 激光焊接机 |
|---|---|
| 焊接材料 | 不锈钢(SUS304)、碳钢(SPCC) |
| 接头形式 | 对接、搭接、角接、端接及断续焊 |
| 典型工件 | 机箱拼角、框架、支架、冲压件与框架焊接 |
| 焊后处理 | 厂内打磨;拉丝、钝化、涂装外协 |
聚焦的激光束用很小、很集中的热量熔化接头边缘。和氩弧焊(TIG)、气保焊(MIG)相比,焊缝更窄、热影响区更小、零件变形更少,特别适合对平面度和外观有要求的薄板件。
实际用在机箱拼角和接缝、焊接框架、连接两个成形件的支架,以及把冲压件焊到框架或支架上,作为一个组件整体出货。
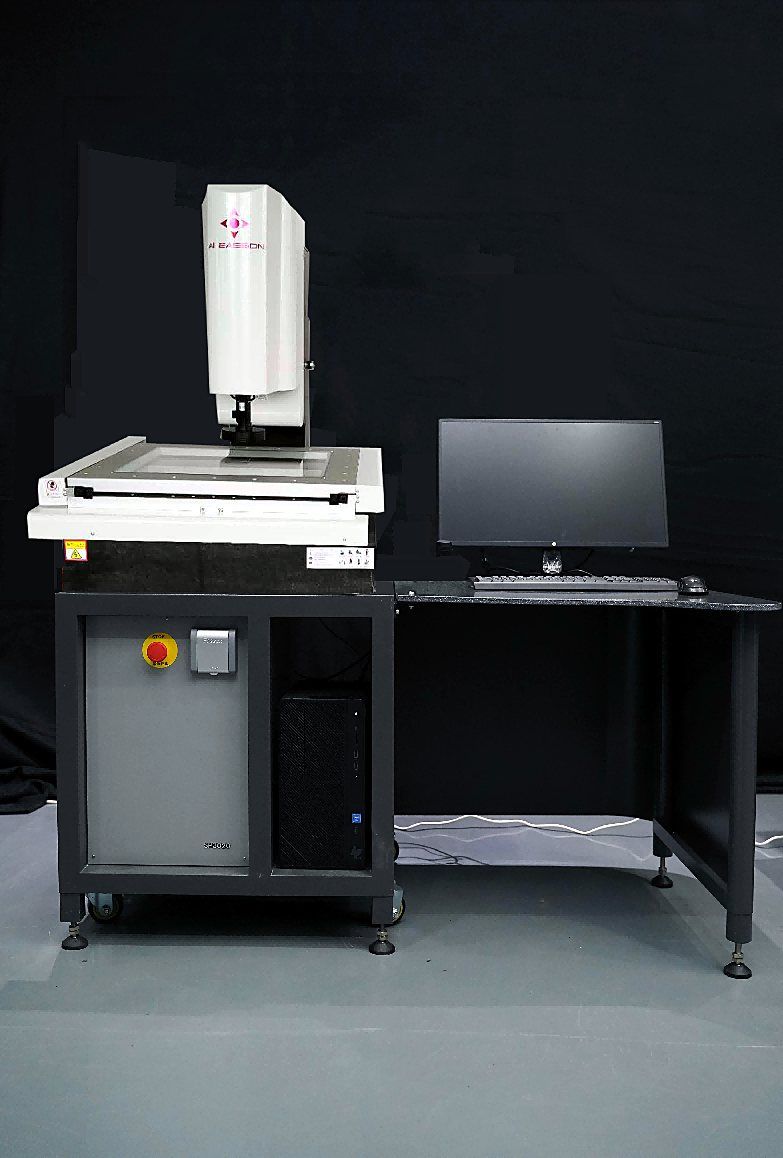
每件焊接件都目检咬边、气孔、裂纹和焊穿。焊接组件在焊后测量,因为变形要焊完才看得出来;首件按尺寸大小,用二次元影像测量仪或高度规加检具测量。
图纸需要正式质量等级的,ISO 13919-1 规定了钢材激光焊缝的 B、C、D 级。需要熔深或强度试验的,请在询价时注明方法,实施方式在报价中确认。
| 激光焊接 | 氩弧焊(TIG) | 电阻点焊 | |
|---|---|---|---|
| 热输入 | 低,集中 | 较高,范围较宽 | 局部,仅在焊点处 |
| 薄板变形 | 小 | 较大,常需校平 | 小 |
| 焊缝外观 | 窄,打磨量少 | 焊道较宽,后处理多 | 两面有焊点痕迹 |
| 连续密封焊缝 | 可以 | 可以 | 不可以 |
| 装配间隙 | 须紧密 | 对间隙更宽容 | 仅限搭接 |
激光焊接对零件精度要求高。焊接的零件都由我们自己激光切割和数控折弯,开焊前装配间隙已经控制住。以下经验值供参考:
| 材料 | 焊接性 | 说明 |
|---|---|---|
| SUS304 不锈钢 | 很好 | 最常见;热变色通过拉丝或酸洗去除 |
| SPCC 冷轧钢板 | 很好 | 裸材焊接后外协电镀或喷粉 |
| SGCC 镀锌钢板 | 需谨慎,可焊 | 锌会造成飞溅和气孔;焊缝处镀层会损失 |
| A5052 铝合金 | 按项目确认 | 反光强、易产生气孔;设计前请先咨询 |
我们焊的是自己切割、折弯或冲压的零件,装配间隙可控。客户来料焊接逐个评估。
可以,这是常做的活。焊好的组件可以作为一个料号出货。
常规做不锈钢和碳钢。铝按项目确认,铜不做。
设计正确、全熔透的激光焊缝,强度可以达到母材水平,但要看接头设计和熔深。请在图纸上注明强度要求。
按项目在报价中确认。
写明年用量和最严公差,模具费和单价一次报准。