发来图纸,1 个工作日内报价。
写明年用量和最严公差,模具费和单价一次报准。
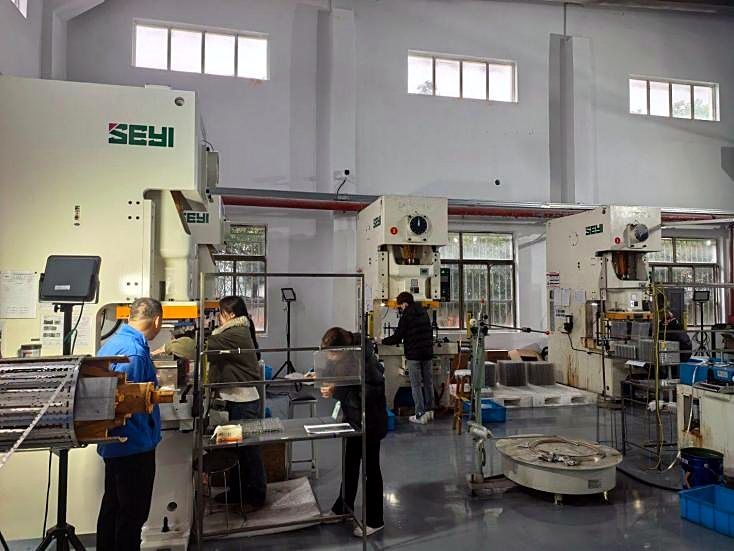
五金冲压件按图定制:屏蔽罩、端子、弹片、支架和深拉伸件,关键尺寸公差 ±0.02 mm,1000 件起订,月产能约 30 万件。13 台 60–250 吨冲床配连续模(级进模),料厚 0.15–1.2 mm;新模具首件全尺寸检测,每批随货附尺寸检测报告。
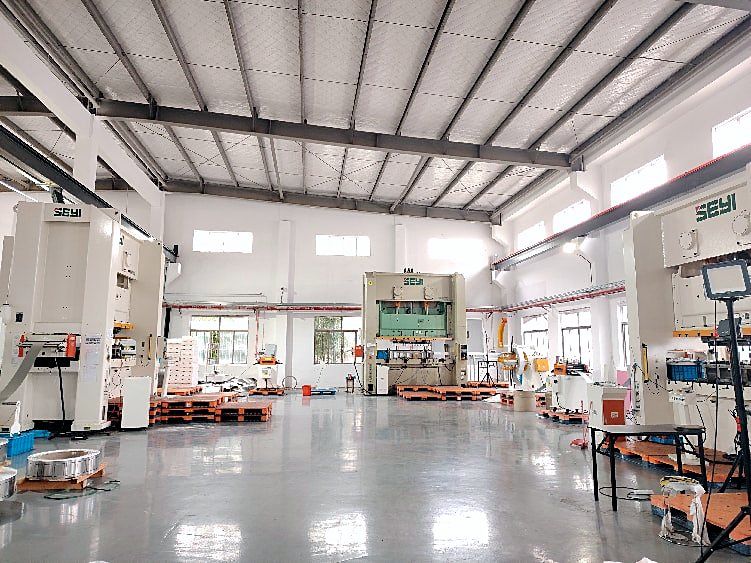
| 冲床 | 13 台高速冲床,60–250 吨 |
|---|---|
| 最大台面 | 2800 × 920 mm |
| 模具 | 连续模(级进模)、单工序模 |
| 常用材料 | SUS304、A5052、C7701 洋白铜、SPCC、SGCC |
| 料厚 | 0.15–1.2 mm |
| 公差 | 关键尺寸 ±0.02 mm |
| 起订量 | 1000 件 |
| 月产能 | 约 30 万件 |
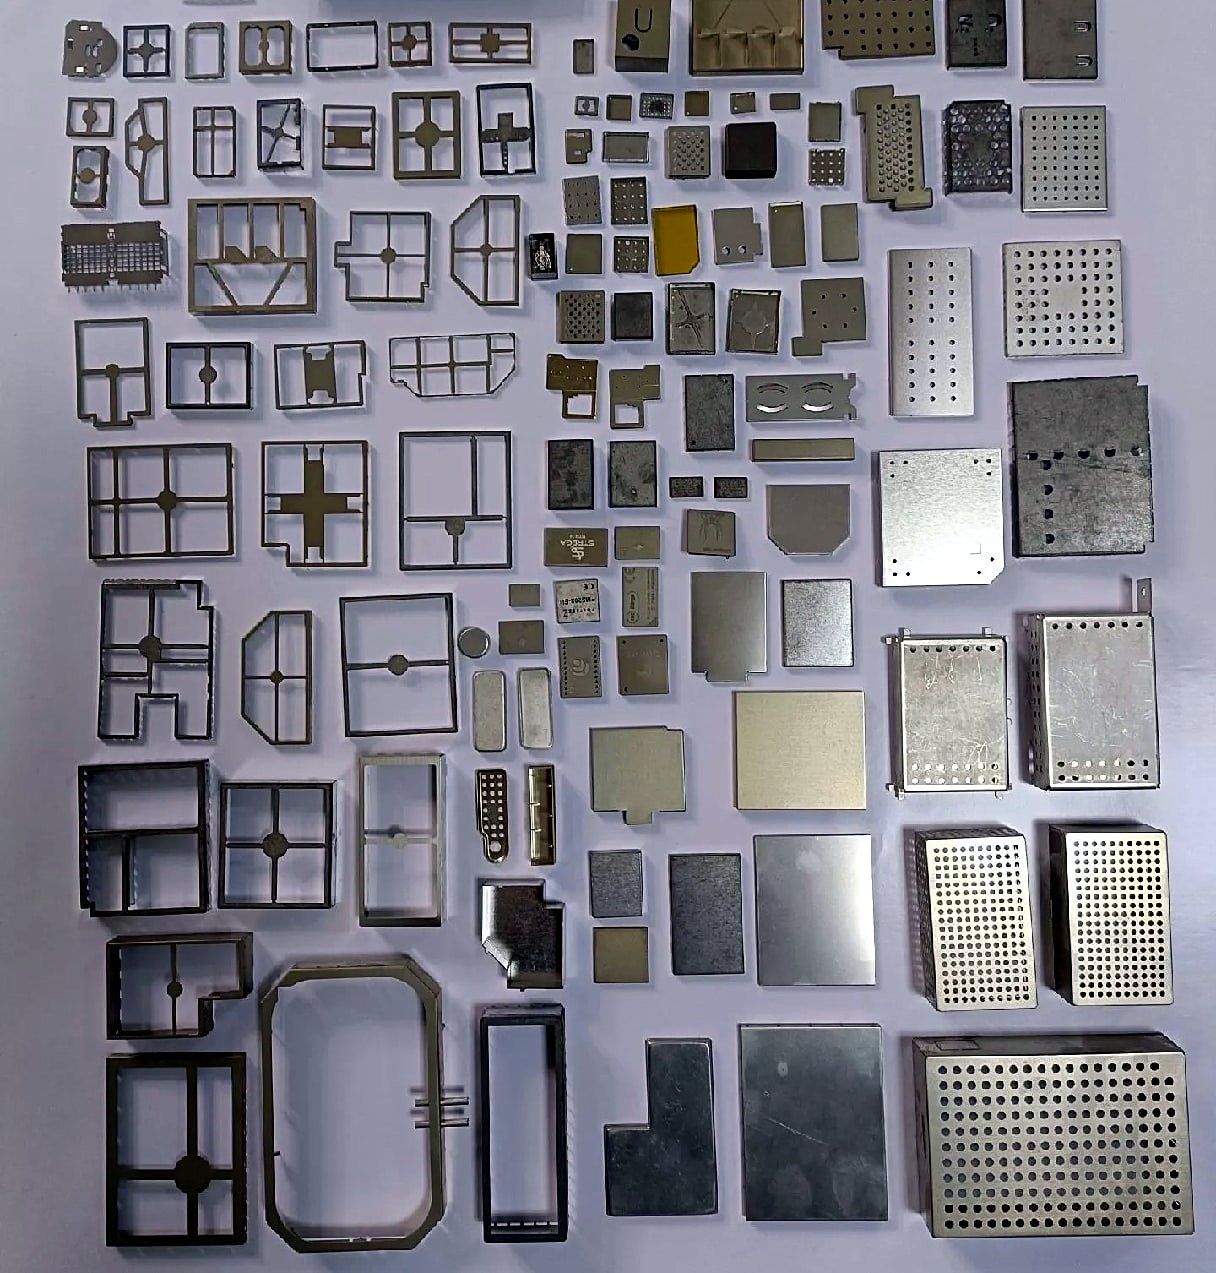
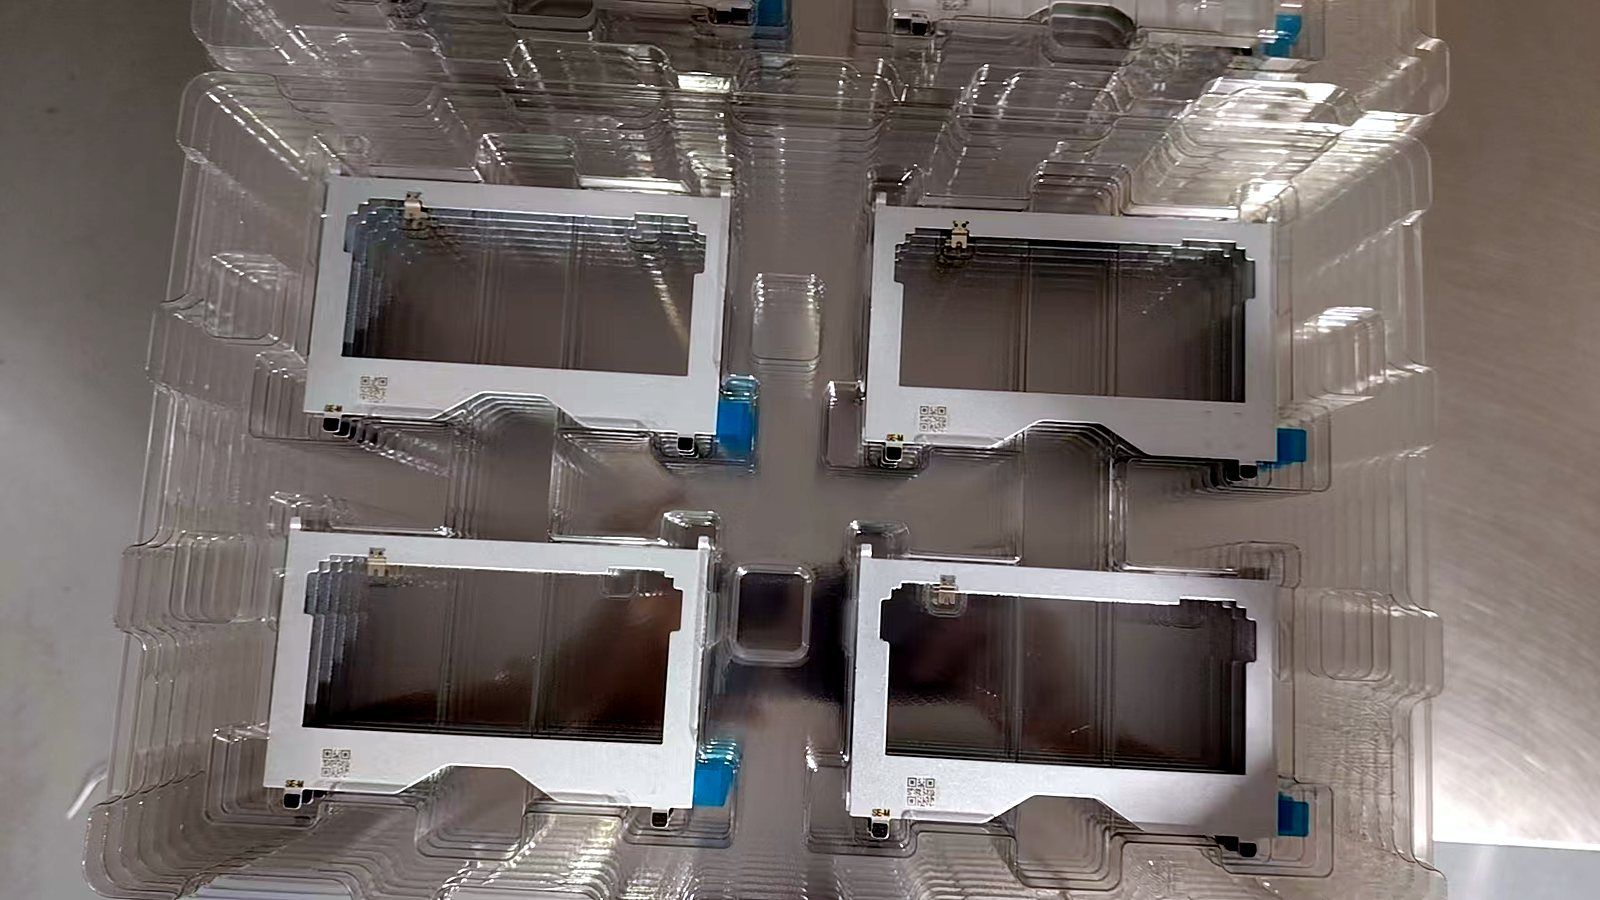
尺寸小、批量大、对平面度和毛刺有要求的零件最适合:板级屏蔽罩和屏蔽框、连接器端子、弹片触点、深拉伸件、键盘底板,以及电子和自动化设备上的冲压支架。
深拉伸杯形件和壳体按图报价。能拉多深、做多大直径,取决于材料、料厚和拉伸次数,看图后确认。
汽车车身覆盖件和结构冲压件不接。这类零件要大吨位冲床和 IATF 16949 认证,找专做汽车件的厂家更合适。
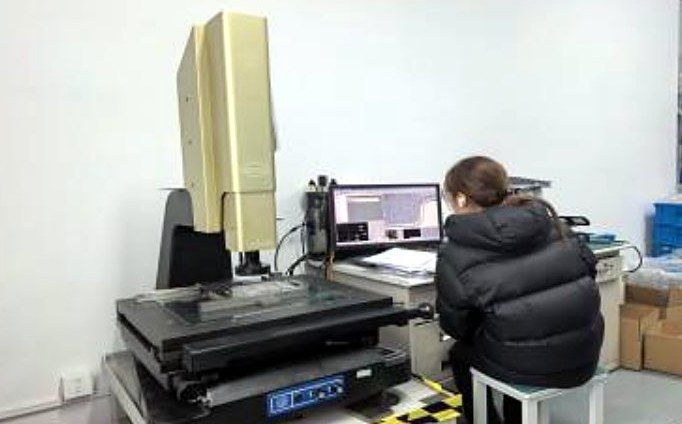
工厂执行 ISO 9001:2015 质量体系。新模具的首件在二次元影像测量仪上全尺寸测量,合格后才转量产。量产按 AQL 抽检,图纸上标为关键的尺寸用 AOI 自动光学检测 100% 全检。
每批随货附尺寸检测报告;需要材质证明(材质报告/质保书)的,可以一起提供。
冲压单价低,是因为成本主要压在模具上。新连续模由我们做设计评审,交合作模具厂制作。模具费按零件尺寸、工位数和材料报价;付清后模具归客户所有,存放在我厂、由我们保养,返单直接上机。
1000 件起订,但冲压要有量才划算。年用量只有几百件时,激光切割加折弯通常更便宜,报价时会把两种做法的成本一起列出来。
主要看年用量和零件尺寸。冲压单价最低,但要开模;激光切割加折弯不用开模,单件贵一些;CNC 适合板料做不出来的厚件和立体件。
| 连续模冲压 | 激光切割 + 折弯 | CNC 加工 | |
|---|---|---|---|
| 模具 | 需开模,一次性费用 | 无 | 只需夹具 |
| 单件成本 | 批量时最低 | 中等 | 最高 |
| 常见用量 | 每年数千至数百万件 | 一件至数千件 | 一件至数千件 |
| 厚度 | 0.15–1.2 mm 卷料(本厂范围) | 板材最厚 20 mm | 棒料和板料 |
| 一致性 | 很高,由模具保证 | 高,由设备程序保证 | 高 |
| 型号 | 品牌 | 数量 | 台面尺寸 |
|---|---|---|---|
| SNI-60 | 协易(昆山) | 2 | 900 × 520 mm |
| OCP-110 | 金丰(台湾) | 1 | 1150 × 680 mm |
| SNI-110 | 协易(昆山) | 6 | 1150 × 680 mm |
| SNS2-160 | 协易(昆山) | 1 | 1850 × 760 mm |
| SNS2-200 | 协易(昆山) | 1 | 2200 × 840 mm |
| SNS2-250 | 协易(昆山) | 2 | 2800 × 920 mm |
冲压件的成本和质量问题,大多应该在画图时解决。下面是碳钢、不锈钢和铜合金的常用经验值(t 为料厚)。每份图纸都会按实际材料和状态评审后再报模具费。
1000 件起订。数量再少,模具费摊下来不划算,一般建议改用激光切割加折弯。
模具费付清后归客户所有。模具存放在我厂、由我们保养,返单直接使用。
关键尺寸 ±0.02 mm,用二次元影像测量仪检测。非关键尺寸按图纸,或按 JIS B 0408 一般公差。
量产料厚 0.15–1.2 mm 卷料。常用 SUS304、A5052、C7701 洋白铜、SPCC 和 SGCC,其他牌号可询价。
主要看要不要开模,按项目在报价中确认。
不做。工厂通过的是 ISO 9001 认证,没有 IATF 16949,主要做电子和工业类零件。
卷料送料的多工位模具,适合大批量小零件。
洋白铜、钢材质的一体式和两件式板级屏蔽罩。
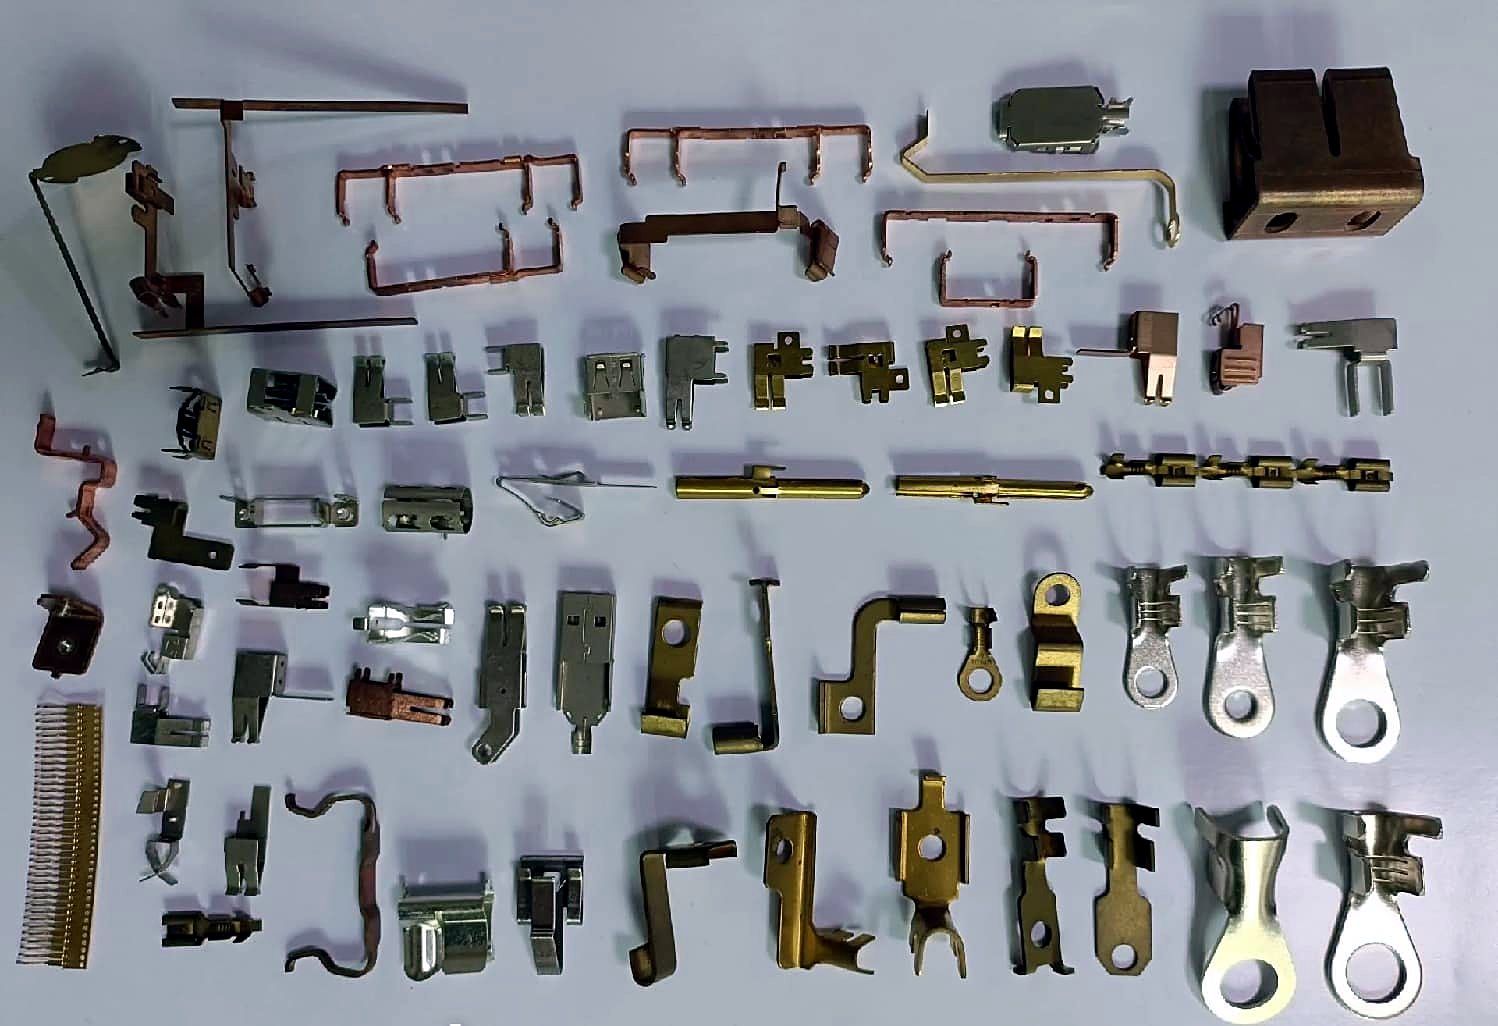
铜合金端子、接线片和触点,散件或连料带供货。
片簧、接地弹片和电池触片。
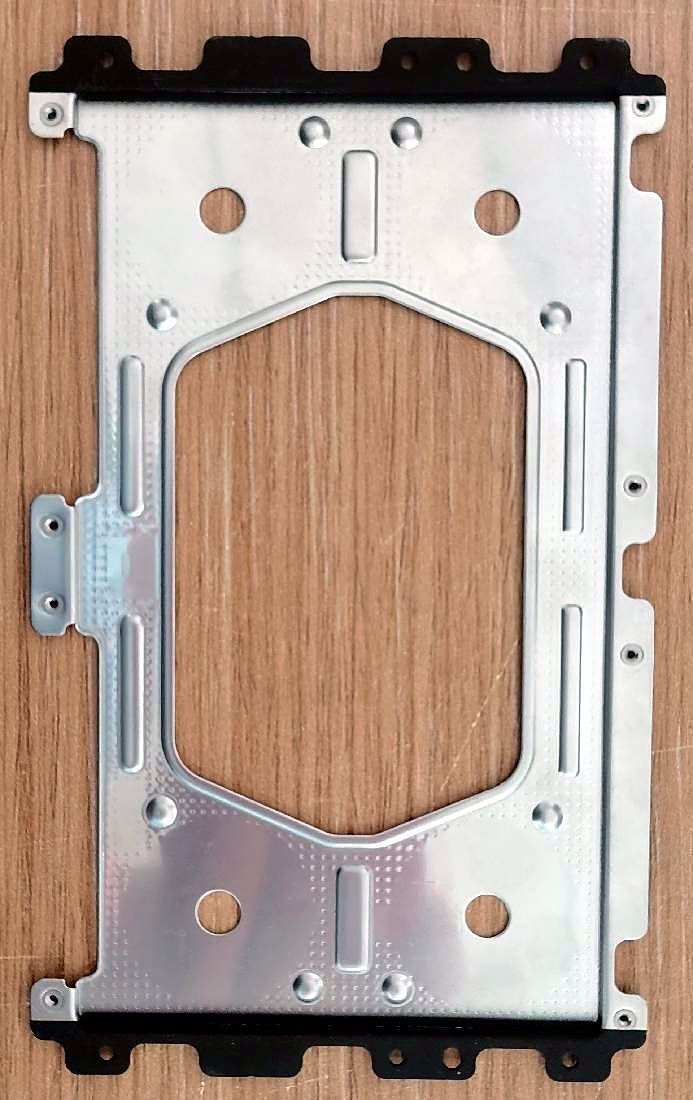
钢、不锈钢、铝卷料冲压的 PCB 支架、连接器支架和安装支架。
带材拉伸的杯形件、罐体、壳体及小型外壳。
冲压模具费怎么分摊到单价、年用量多少时冲压比激光切割便宜,附计算示例和准确报价所需资料。
电子产品用屏蔽罩、端子、触片、支架和弹簧。
首件全尺寸检测、AQL 抽检、关键尺寸 AOI 全检,每批随货附尺寸检测报告,可提供材质证明。ISO 9001:2015 质量体系。
写明年用量和最严公差,模具费和单价一次报准。