发来图纸,1 个工作日内报价。
写明年用量和最严公差,模具费和单价一次报准。
连续模(级进模)冲压是卷料依次通过一副模具的多个工位,冲床每冲一次出一个成品。小零件年用量在 1 万件左右以上时,它的单件成本最低。世尔希用 60–250 吨高速冲床配伺服送料做连续模冲压,料厚 0.15–1.2 mm,关键特征 ±0.02 mm。
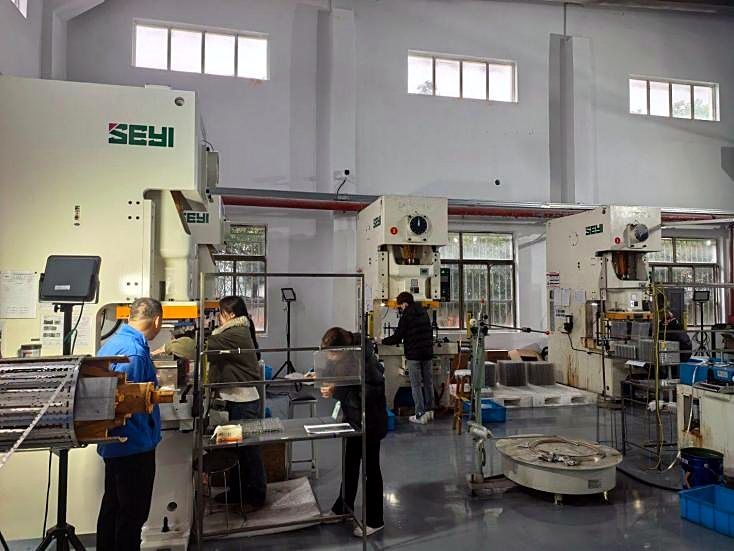
| 冲床 | 60–250 吨高速冲床,卷料送料 |
|---|---|
| 最大台面 | 2800 × 920 mm |
| 送料 | 伺服送料机 + 校平机 |
| 料厚 | 0.15–1.2 mm |
| 公差 | 关键特征 ±0.02 mm |
| 适合 | 小零件、年用量大 |
经验上,小零件年用量约 1 万件起,连续模开始划算。年用量只有几千件甚至更少时,激光切割加数控折弯不用开模,往往比连续模和单工序模都便宜。报价时会按您的年用量把两种做法的盈亏平衡点算出来。
| 连续模 | 单工序模(工程模) | |
|---|---|---|
| 模具费 | 较高,一副复杂模具 | 单副较低,但要多副 |
| 单件成本 | 最低 | 较高(模具之间要搬运) |
| 零件尺寸 | 小到中等 | 中等到大 |
| 常见用量 | 年用量大 | 小到中等批量 |
| 卷盘供货 | 可以 | 不可以 |
卷料经校平后,冲床每冲一次送进一个固定距离,即步距。导正销插进第一工位冲出的导正孔,把料带定位准,每个工位的位置都一样。每个工位完成一道工序:冲孔、切口、折弯、成形、压印或压凸,最后一个工位把零件从载体上切下;需要卷盘供货的则保留连接。
所有工序在一副模具、一次定位中完成,零件之间差异小,中间也不用搬运。
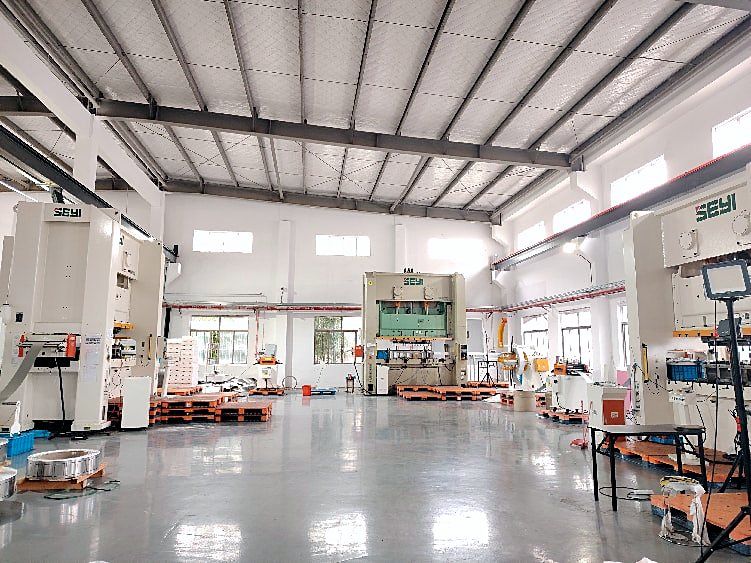
连续模由我们的工程人员做设计评审,交合作模具厂制作。模具费和制模周期取决于工位数、零件尺寸和材料,按图纸报价。模具费付清后归客户所有,存放在我厂、由我们保养,返单直接使用。
新模具冲出的首批零件,在二次元影像测量仪上全尺寸检测合格后才转量产。量产按 AQL 抽检,关键特征 AOI 自动光学检测。
排样决定材料利用率、模具长度和工位数。零件可以用单侧载体、中间载体或双侧载体;小零件斜排或双排能省料。铜合金零件材料占单价的比重大,排样评审往往比冲床速度更要紧。
纹路方向也由排样决定。某处小半径折弯必须垂直于轧制方向的,请在图纸上注明,排样时一并考虑。
冲裁力初算:总剪切长度 × 料厚 × 材料抗剪强度,再加上成形、压印和卸料弹簧力,并留出余量,不让冲床满负荷运行。模具长度和工位数也要放得进台面。
本厂冲床 60–250 吨,台面最大 2800 × 920 mm,0.15–1.2 mm 带料的电子和工业小零件基本都能覆盖。
经验上小零件年用量约 1 万件起。报价时会和激光切割加折弯对比,给出盈亏平衡点。
看工位数和零件复杂程度,制模周期按项目在报价中确认。
模具费付清后归客户所有,由我们保管、保养,用于返单。
量产料厚 0.15–1.2 mm 卷料。
可以,适合自动装配。载体和卷盘细节按项目约定。
1000 件起订,不过连续模在年用量大得多时才最划算。
五金冲压件按图定制:屏蔽罩、端子、弹片、支架。关键尺寸 ±0.02 mm,1000 件起订,首件全尺寸检测,1 个工作日内报价。
冲压模具费怎么分摊到单价、年用量多少时冲压比激光切割便宜,附计算示例和准确报价所需资料。
铜合金端子、接线片和触点,散件或连料带供货。
洋白铜、钢材质的一体式和两件式板级屏蔽罩。
钢、不锈钢、铝卷料冲压的 PCB 支架、连接器支架和安装支架。
免模具打样与小批量,量大可转冲压。
写明年用量和最严公差,模具费和单价一次报准。