发来图纸,1 个工作日内报价。
写明年用量和最严公差,模具费和单价一次报准。
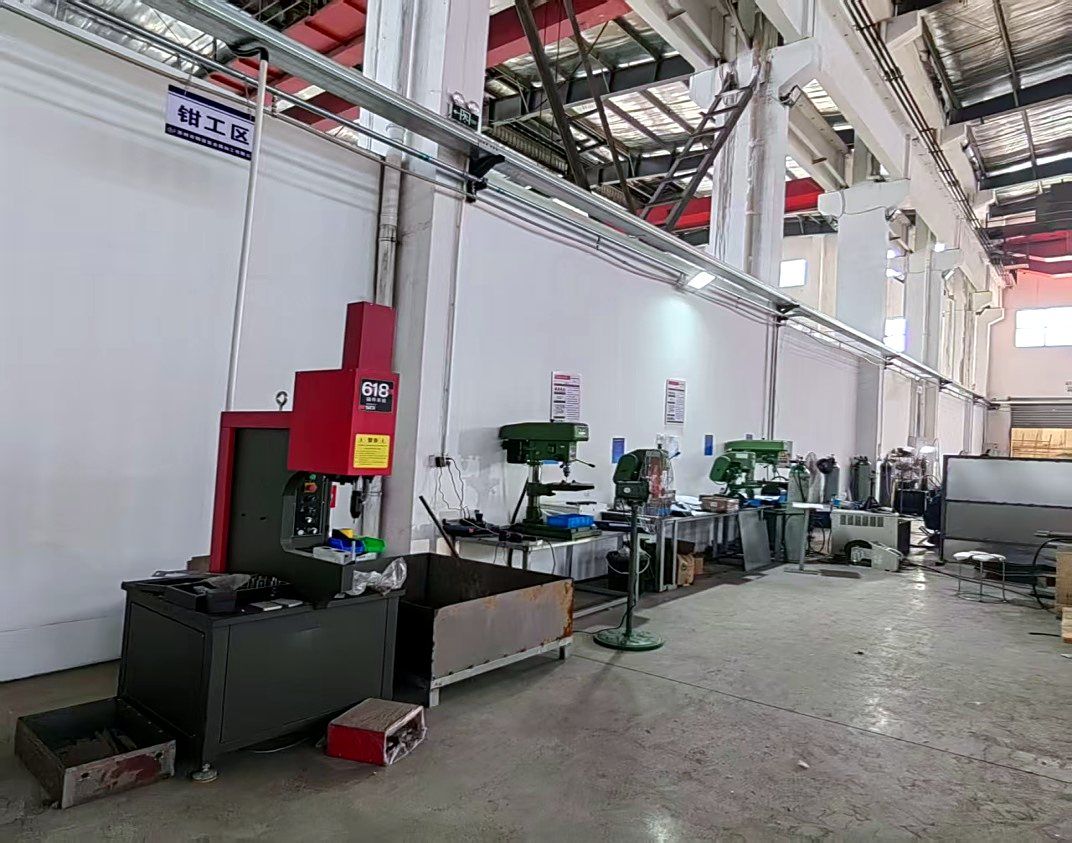
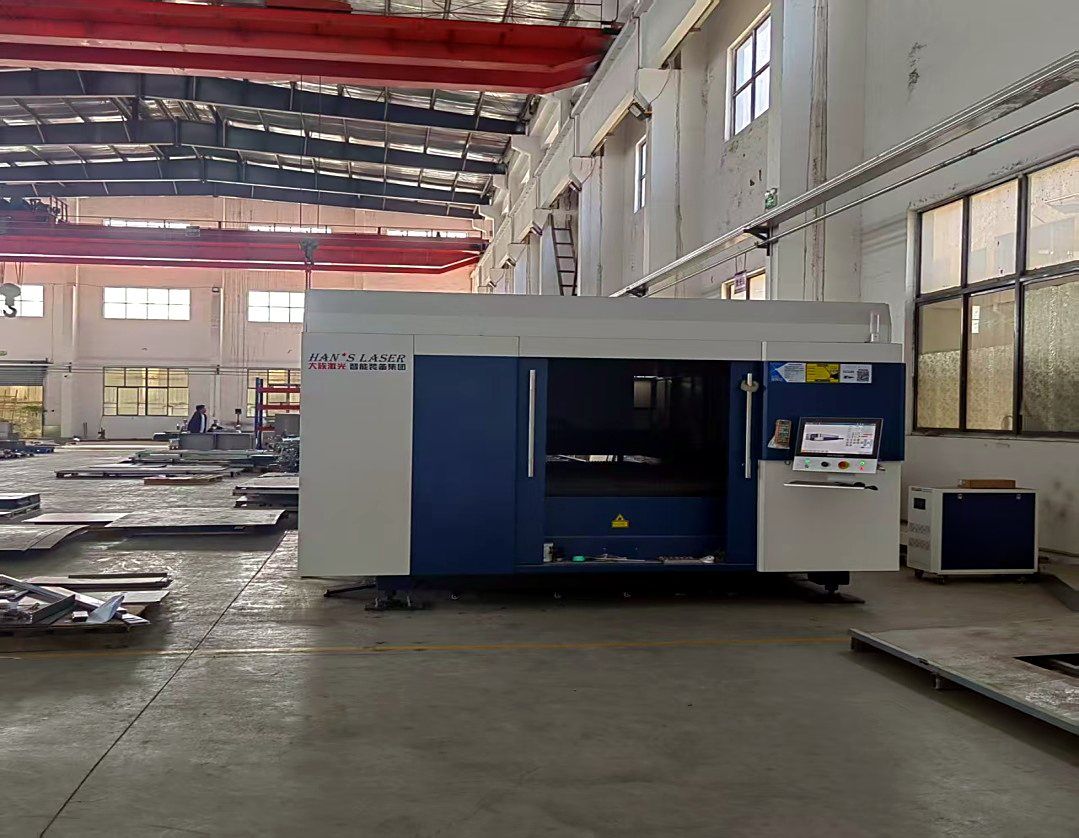
钣金打样和小批量不用开模:板材最大 1500 × 3000 mm,激光切割、数控折弯(最长 3 m)、激光焊接都在厂内完成,改图只需改程序。用量做大后可以转连续模冲压,报价时给出两种做法的盈亏平衡点。
| 工艺 | 光纤激光切割、数控折弯、激光焊接 |
|---|---|
| 模具 | 激光切割加折弯件无需模具 |
| 最大板材 | 1500 × 3000 mm,最厚 20 mm |
| 折弯长度 | 最长 3 m |
| 数量 | 打样与小批量 |
| 表面处理 | 喷粉、喷漆、电镀、拉丝(外协) |
| 打样费与交期 | 按项目在报价中确认 |
连续模批量成本最低,但会把设计定死。激光切割和折弯只要数控程序,可以先验证配合、装配和功能,改了图再做一版,不用付改模费。
很多机箱、机柜和支架,激光切割加折弯本身就是量产工艺:年用量几百到几千件,根本不必开模。
| 阶段 | 目的 | 工艺 | 检验 |
|---|---|---|---|
| 打样 | 验证配合、外形和功能 | 激光切割、数控折弯、激光焊接 | 对照图纸检验关键尺寸 |
| 过渡 / 试产批量 | 设计定型前供应早期装机 | 同上,必要时使用工装 | 首件报告,之后 AQL 抽检 |
| 量产 | 设计和用量稳定 | 钣金加工;用量足以摊销模具时转冲压 | 首件、AQL 抽检及关键特征 100% 检验 |
样件按图纸检验您标注的关键尺寸,小件用二次元影像测量仪,大件用高度规和检具。需要的话可以出首件报告,样件就作为量产的基准。
模具费摊到每件上,小于每件省下的加工费时,就该转。这个点取决于零件尺寸、厚度和年用量。冲压线做 0.15–1.2 mm 卷料,1000 件起订;更厚或更大的零件一般继续用激光切割加折弯。
如果以后打算冲压,打样时就告诉我们。我们会保留模具能做出来的结构:统一折弯半径、孔不贴近折弯线、不用只有激光才切得出来的形状,转冲压时不用重新设计。
以下经验值能加快样件制作(t 为板厚):
激光切割加折弯件不用模具,按打样数量报价。1000 件起订只针对冲压件。
看零件复杂程度、表面处理和备料情况,交期和打样费按项目在报价中确认。
可以,外协喷涂。颜色、纹理和批次安排在报价中确认。
量产仍用钣金工艺的,用同样的程序和工艺,会一致。量产转冲压的,模具可能改变圆角等小结构,开模前会告诉您具体哪些。
可以。高 3000 mm、宽 1500 mm 以内的机柜可以单台打样。
钣金加工按图定制电箱、机箱和柜体,激光切割、数控折弯、激光焊接都在厂内。板材最大 1500×3000 mm,不开模,一件起做。
冲压模具费怎么分摊到单价、年用量多少时冲压比激光切割便宜,附计算示例和准确报价所需资料。
钢、不锈钢、铝卷料冲压的 PCB 支架、连接器支架和安装支架。
控制箱、电气柜和自动化设备外壳。
JIS B 0408 金属冲压件一般公差(未注公差):冲裁尺寸、折弯和拉伸尺寸 A、B、C 三级数值表,以及图纸上的标注方法。
写明年用量和最严公差,模具费和单价一次报准。