发来图纸,1 个工作日内报价。
写明年用量和最严公差,模具费和单价一次报准。
冲压支架按图定制:PCB 支架、连接器支架、安装板、L 形/U 形支架和小型机箱件,材料为 SPCC、SGCC、SUS304、A5052 卷料,料厚 0.15–1.2 mm。关键孔位公差 ±0.02 mm,1000 件起订;数量少或板更厚的,改用激光切割加折弯,不用开模。
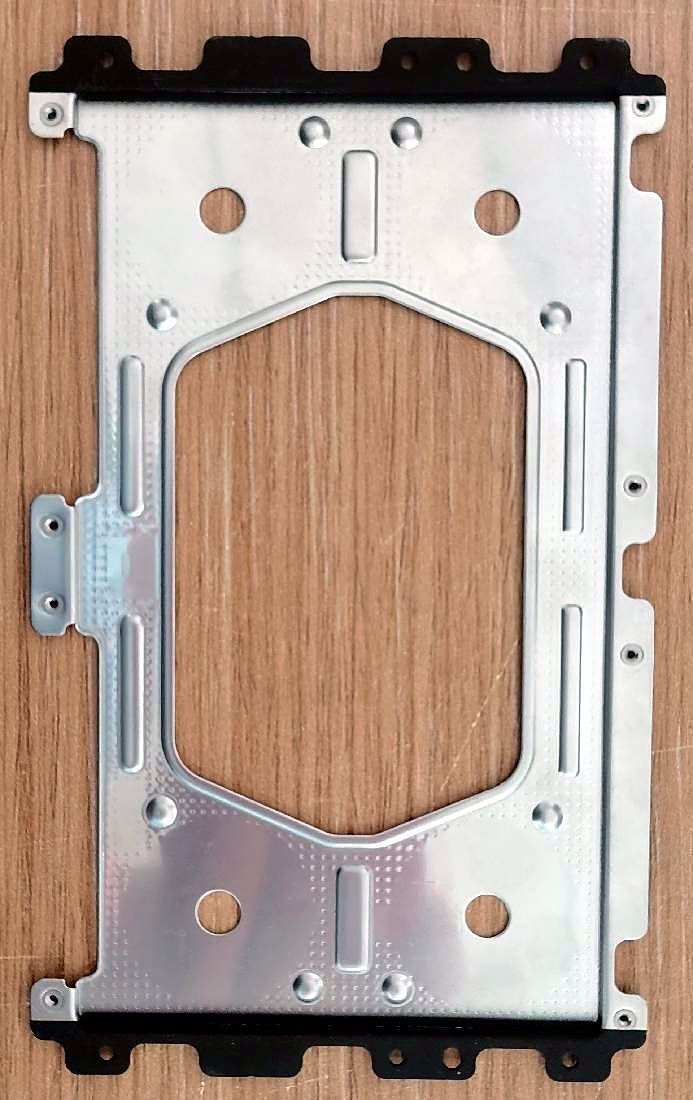
| 产品 | PCB 支架、连接器支架、驱动器支架、安装板、L/U/Z 形支架、小型机箱件 |
|---|---|
| 材料 | SPCC、SGCC、SUS304、A5052 |
| 料厚 | 0.15–1.2 mm |
| 冲床 | 13 台,60–250 吨,台面最大 2800 × 920 mm |
| 公差 | 关键尺寸 ±0.02 mm |
| 起订量 | 1000 件 |
| 表面处理 | 电镀、喷粉、钝化(外协) |
中小型、对孔位和平面度有要求的支架最适合冲压:机壳里固定 PCB、连接器、风扇或驱动器的支架,带攻牙孔或翻边孔的安装板,以及连接两个部件的 L 形、U 形、Z 形支架。
大部分支架用连续模(级进模)卷料生产,落料、冲孔、成形、切断在一副模具里完成,每冲一次出一个成品。尺寸较大或批量较小的,可以用单工序模,或者在钣金车间激光切割加折弯,完全不用开模。
看年用量和料厚,不看首单数量。模具是一次性投入;激光切割加折弯单件贵一些,但不用开模。
| 冲压(连续模) | 激光切割 + 数控折弯 | |
|---|---|---|
| 模具 | 需要开模,合作模具厂制作;付清模具费后模具归您所有 | 无需模具 |
| 单件成本 | 批量时最低 | 单件较高 |
| 加工料厚 | 0.15–1.2 mm 卷料 | 板材最厚 20 mm |
| 典型用量 | 每年数千至数十万件 | 每年打样至数千件 |
| 设计变更 | 需改模 | 改程序即可 |
| 起订量 | 1,000 件 | 打样数量即可 |
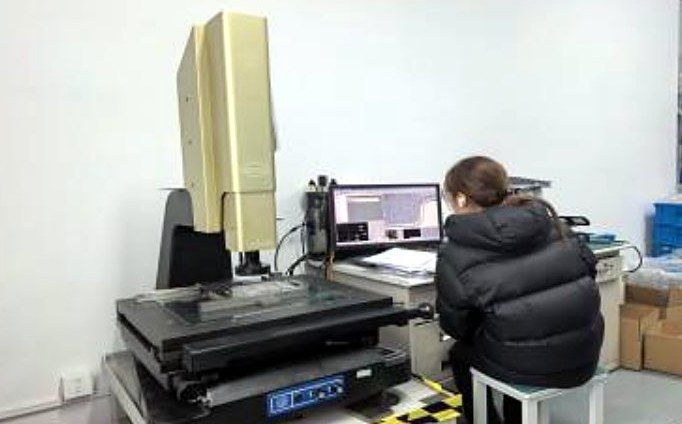
首件在二次元影像测量仪(行程 400 × 300 × 250 mm)上全尺寸测量。量产每批 AQL 抽检,孔位等关键尺寸用自动光学检测;螺纹用 JIS 6H 螺纹规检验。每批随货附尺寸检测报告,可提供材质证明(材质报告/质保书)。
以下是冲压支架的常用经验值(t 为料厚),一切以您的图纸为准。报价评审时,超出这些范围的设计会标出来。
| 材料 | 支架典型用途 | 常见表面处理 |
|---|---|---|
| SPCC 冷轧钢板 | 电子产品和设备内部支架 | 镀锌或镀镍、喷粉(外协) |
| SGCC 镀锌钢板 | 机柜和机壳内部支架,无需额外涂层 | 原材料状态;切边无镀层 |
| SUS304 不锈钢 | 外露或潮湿环境、食品及实验室设备 | 原色、钝化或拉丝(外协) |
| A5052 铝合金 | 轻量化支架、散热板 | 原色或阳极氧化(外协) |
薄料直接攻牙,螺纹圈数太少、强度不够。一般建议在模具里冲出翻边孔(抽牙孔)再攻牙,不加螺母也能有足够的螺纹长度。
需要压铆螺母、压铆螺柱或螺母柱的,请在图纸上标明,安装方式在报价中确认。
1000 件。数量更少时,激光切割加折弯可以省掉模具费,两种方案都可以报。
冲压线卷料料厚 0.15–1.2 mm。更厚的支架在钣金车间激光切割加数控折弯,板材最厚 20 mm。
模具费付清后归您所有。模具由我们做设计评审、合作模具厂制作,存放在我厂用于返单。
可以,外协给合格的表面处理厂。请在图纸上注明表面处理和膜厚,一并报价。
打样费、模具周期和付款方式按项目在报价中确认。
写明年用量和最严公差,模具费和单价一次报准。