发来图纸,1 个工作日内报价。
写明年用量和最严公差,模具费和单价一次报准。
深拉伸件按图定制:杯形件、罐体、壳体、帽盖、小型外壳和套筒,材料为钢、不锈钢、铝和铜合金带材,在 60–250 吨冲床上生产。关键特征公差 ±0.02 mm,1000 件起订;能拉多深、多大直径,看图后确认。模具由合作模具厂制作,付清后归客户所有。
| 产品 | 杯形件、罐体、壳体、帽盖、小型外壳及套筒 |
|---|---|
| 材料 | SPCC / SPCD / SPCE、SUS304、A5052、铜合金 |
| 冲床 | 13 台,60–250 吨 |
| 模具 | 连续模(料带)或单工序模,合作模具厂制作 |
| 公差 | 关键特征 ±0.02 mm |
| 尺寸极限 | 看图确认 |
| 起订量 | 1000 件 |
深拉伸是用凸模把平板坯料拉进凹模,成形为无缝的空心件:杯、罐或壳。金属从法兰流进侧壁,而不是被拉薄,所以零件没有接缝和焊缝。一般深度大于直径的叫深拉伸件,较浅的壳体模具原理相同。
焊接或折弯的盒子会漏、外观差、批量成本高的地方,就用无缝拉伸件:传感器和电机外壳、电池和电容外壳、屏蔽罩、帽盖和套筒。
每次拉伸的缩径都有极限,超了侧壁就会拉裂。优质拉伸钢首次拉伸的极限拉伸比(坯料直径 ÷ 凸模直径)一般约 1.8–2.0;再拉伸每道缩径更小,通常 20–30%,不做中间退火还要更小。以上都是经验值,实际取决于材料、厚度、润滑和模具圆角。
| 工序 | 典型极限(经验值) | 说明 |
|---|---|---|
| 首次拉伸 | 拉伸比约1.8–2.0(钢),不锈钢和硬态材料更低 | 确定杯体直径 |
| 再拉伸 | 每道缩径约20–30% | 每道工序都会使金属加工硬化 |
| 变薄拉伸 | 减薄并均匀壁厚 | 用于壁厚均匀、直径公差严的零件 |
| 切边 | 去除不平整的口部(制耳) | 深拉伸件必需 |
轧制板材各方向性能不同,拉伸杯口部会形成波浪状的“制耳”。深拉伸件预留高度,再切边到最终尺寸;选平面各向异性小的材料,能减少制耳和切边废料。
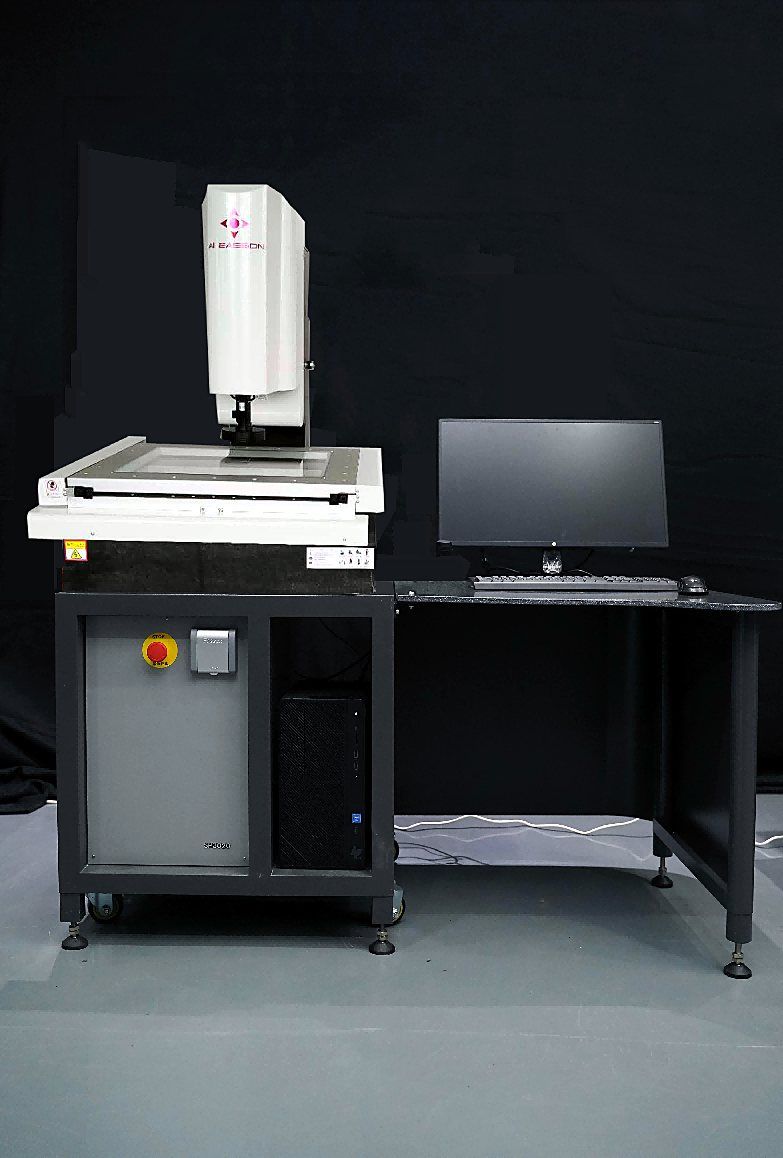
首件用二次元影像测量仪、高度规和千分尺测量,包括约定截面的直径、高度和壁厚。量产按 AQL 抽检,每批随货附尺寸检测报告。
t 为料厚:
| 材质 | 拉伸性能 | 说明 |
|---|---|---|
| SPCD / SPCE(EN DC03 / DC04) | 很好 | 冲压级冷轧钢板;深拉伸钢件首选 |
| SPCC(EN DC01) | 一般 | 浅拉伸;深件可能开裂 |
| SUS304不锈钢 | 良好,需注意 | 加工硬化快;深件可能需要工序间中间退火 |
| A5052-O铝合金 | 良好 | 深件用O态;硬态会开裂 |
| 黄铜及铜合金 | 很好 | 帽盖、套筒和触片常用 |
| 连续(料带)拉伸 | 传递 / 单工序拉伸 | |
|---|---|---|
| 工作方式 | 零件在所有拉伸工位中始终连在载体料带上 | 坯料先落下,再在工位或模具间转移 |
| 适用 | 小零件、大批量 | 较大或较深的零件 |
| 材料利用 | 载体料带增加废料 | 单件废料更少 |
| 模具成本 | 一副复杂模具 | 多副模具或一套传递系统 |
取决于直径、材料、厚度和工序数,报价评审时看图确认深度和直径。
能。SUS304 拉伸性能好,但加工硬化快,深件可能要多几道工序或中间退火,工艺路线看图确认。
1000 件。拉伸模具投入较大,一般年用量较高时才划算。
模具费付清后归您所有。模具由合作模具厂制作,存放在我厂用于返单。
按项目在报价中确认。
写明年用量和最严公差,模具费和单价一次报准。