发来图纸,1 个工作日内报价。
写明年用量和最严公差,模具费和单价一次报准。
冲压端子、连接器触点、接线片和汇流片按图定制,用铜合金或钢带连续模冲压,散件或连料带(卷盘)供货;需要塑胶本体的,可在厂内 180 吨注塑机上做嵌件注塑。公差 ±0.02 mm,1000 件起订,电镀外协、回厂检验。
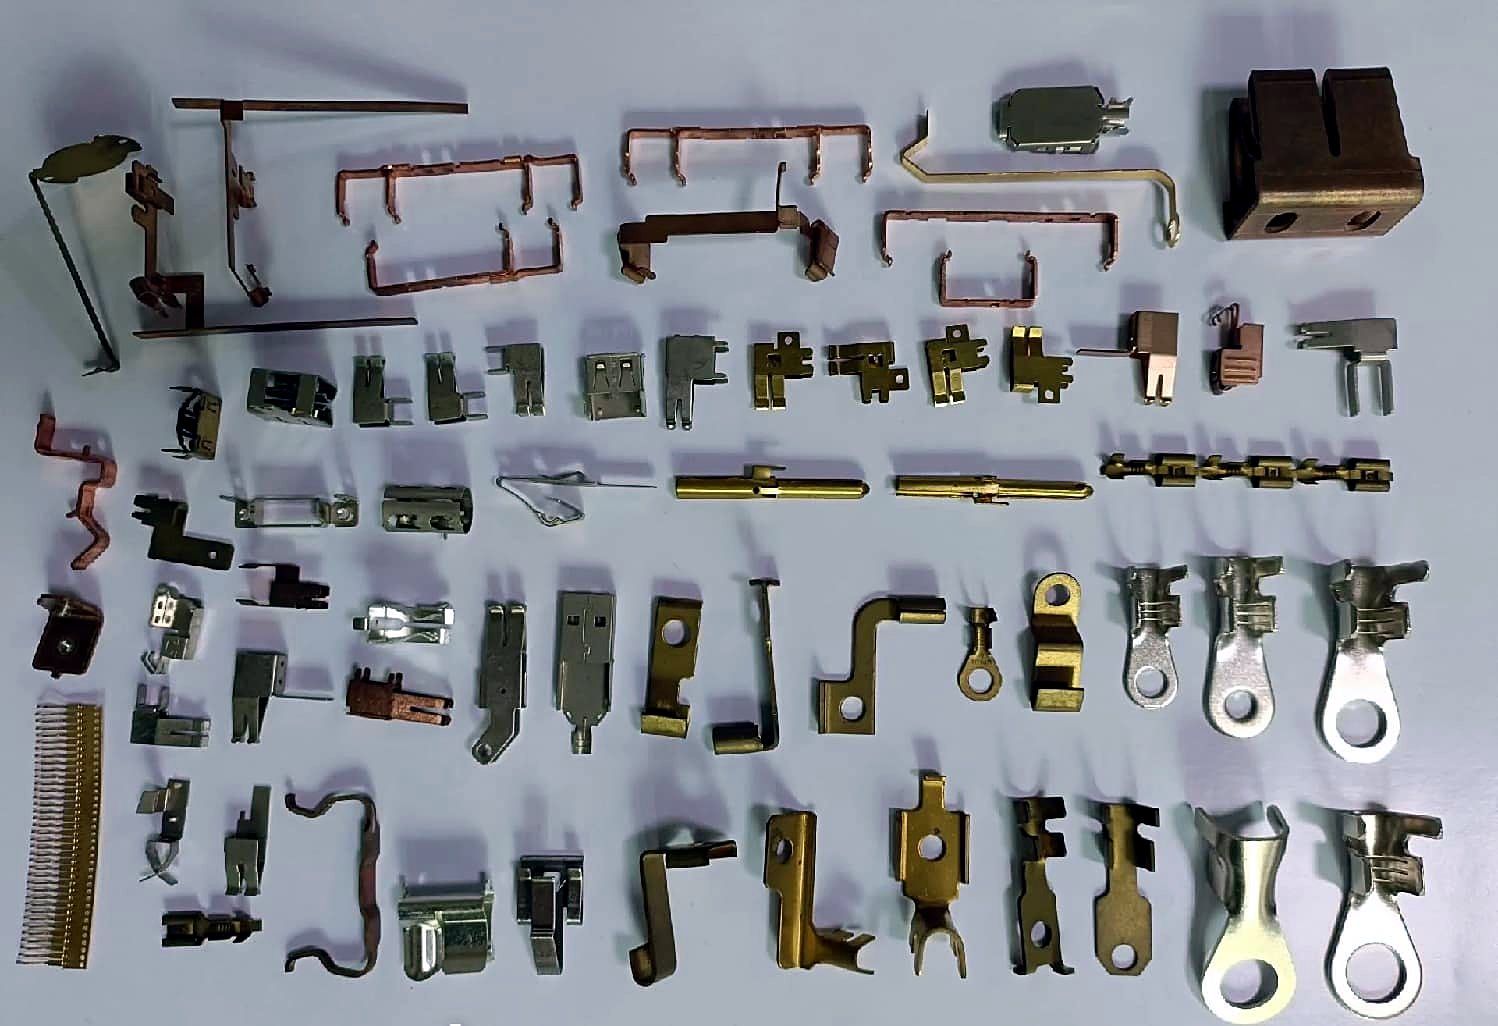
| 产品 | 端子、触点、接线片、汇流排、焊片 |
|---|---|
| 材料 | 铜合金(含 C7701 洋白铜)、钢、不锈钢 |
| 供货形式 | 散件或连料带 |
| 配套工序 | 嵌件注塑(180 吨)、电镀外协 |
| 公差 | ±0.02 mm |
| 起订量 | 1000 件 |
工厂执行 ISO 9001:2015 质量体系。新模具首件在二次元影像测量仪上全尺寸测量;量产按 AQL 抽检,图纸上标为关键的尺寸(接触高度、针宽、位置度)用 AOI 自动光学检测 100% 全检。
每批随货附尺寸检测报告,可提供材质证明(材质报告/质保书)。电镀件外协回来后由我们收货检验。
端子材料要在导电率、弹性、成形性和成本之间取舍。下表是退火态或常用状态的公开典型值,随状态变化,具体以材料厂数据为准。C7701 洋白铜是常用量产材料,其他合金可询价。
| 合金(JIS / UNS) | 典型导电率 | 弹性 | 典型用途 |
|---|---|---|---|
| C1100 韧铜 | ~100% IACS | 差 | 汇流排、大电流接线片 |
| C2680 黄铜 | ~25–28% IACS | 中等 | 低成本端子、焊片 |
| C5191 磷青铜 | ~13–15% IACS | 好 | 需反复插拔的连接器触点 |
| C7701 洋白铜 | 低,个位数 % IACS | 好,耐腐蚀 | 触点、可焊屏蔽罩、卡子 |
| 端子类型 | 连接方式 | 图纸上的关键项 |
|---|---|---|
| 压接端子 | 导体压接筒和绝缘压接筒压在导线上 | 压接筒宽度、壁厚、锯齿;压接高度由您的端子机模具决定 |
| 焊接端子 / 焊片 | 焊到 PCB 或导线上 | 可焊镀层、针宽和位置度 |
| 压入式插针(Press-fit) | 压入 PCB 金属化孔 | 弹性区几何形状和孔径范围 |
| 圆形或叉形接线片 | 用螺钉或螺柱压紧 | 孔径、接触面积和额定电流 |
镀锡、镀镍、镀银、镀金外协给合格的电镀厂。厚度取决于插拔次数、电流和使用环境。下表是行业常用的参考起点,不是本厂规格,请把要求的数值标在图纸上。
| 镀层 | 典型厚度 | 适用场合 |
|---|---|---|
| 底镀镍 | ~1–3 µm | 锡或金镀层下的扩散阻挡层 |
| 亮锡或雾锡 | ~1–5 µm | 可焊、插拔次数少的触点 |
| 闪镀金 | ~0.05–0.1 µm | 防腐,插拔次数少 |
| 硬金 | ~0.4–1.3 µm | 插拔次数多的触点 |
| 镀银 | ~2–5 µm | 电源触点和较大电流 |
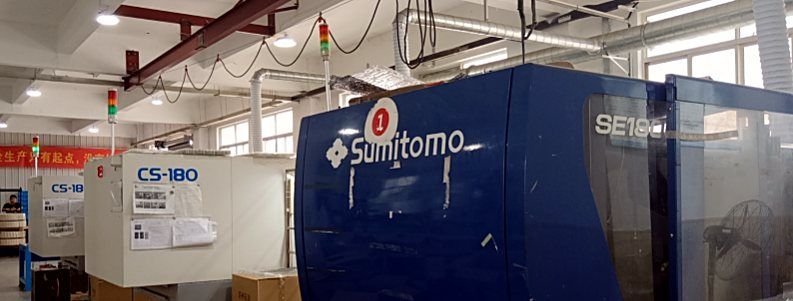
端子需要塑胶本体时,冲压后直接在厂内住友、东洋 180 吨注塑机上嵌件注塑,金属和塑胶的公差由同一家供应商负责。注塑模具由合作模具厂制作。
设计上,端子最好连着料带进模,在塑胶内部做锁紧结构(孔或缺口),金属周围留足塑胶壁厚,防止开裂。
散件适合手工装配和小批量。卷盘料带适合自动压接、自动插件和嵌件注塑,运输中触点也不会缠在一起。卷盘尺寸、隔层纸和接带要求按项目确认。
请在图纸上注明镀层规格和厚度。需要成品 RoHS 或 REACH 声明的,询价时提出,我们按具体材料和镀层确认能提供哪些文件。
可以,连料带卷盘供货。卷盘尺寸和包装细节按项目确认。
不是。电镀外协给合格的电镀厂,由我们下技术要求、收货并检验电镀件。
C1100 等纯铜导电率最高。黄铜、洋白铜牺牲一部分导电率,换来强度或耐腐蚀性。
可以。厂内 180 吨注塑机做嵌件注塑,注塑模具由合作模具厂制作。
首件用二次元影像测量仪全尺寸测量,每批 AQL 抽检,关键尺寸 AOI 自动光学检测。
1000 件。打样费用和周期按项目在报价中确认。
五金冲压件按图定制:屏蔽罩、端子、弹片、支架。关键尺寸 ±0.02 mm,1000 件起订,首件全尺寸检测,1 个工作日内报价。
片簧、接地弹片和电池触片。
卷料送料的多工位模具,适合大批量小零件。
可焊、弹性好的铜镍锌合金,用于屏蔽件和触片。
电子产品用屏蔽罩、端子、触片、支架和弹簧。
压簧、拉簧、扭簧和线成形件按图定制,线径 0.2–2.0 mm,1000 件起订,月产能 200 万件以上。出货前实测负荷,随货附检测报告。
写明年用量和最严公差,模具费和单价一次报准。