図面をお送りください。1 営業日以内にお見積りします。
年間数量と、図面でいちばん厳しい公差を添えてください。金型費と単価を一度でご案内できます。
深絞り加工で、継ぎ目のないカップ、ケース、シェル、小型ハウジングを製作します。材質は鋼板、ステンレス、アルミ、銅合金。60〜250 Tのプレス機で加工し、重要部位は±0.02 mmで管理します。最小ロットは1,000個です。絞り深さと径の限界は、お見積り時に図面ごとに確認します。
| 部品の種類 | カップ、缶、シェル、キャップ、小型ハウジング、スリーブ |
|---|---|
| 材質 | SPCC/SPCD/SPCE、SUS304、A5052、銅合金 |
| プレス機 | 13台、60–250 T |
| 金型 | 順送(ストリップ)金型または工程型。協力金型メーカーが製作 |
| 公差 | 重要部位 ±0.02 mm |
| サイズの限界 | 図面ごとに確認 |
| 最小ロット | 1,000個 |
深絞り加工は、平らなブランクをパンチでダイに押し込み、継ぎ目のない中空部品を作る加工です。材料はフランジから側壁へ流れ込むため、溶接も継ぎ目もありません。一般に深さが径を超えるものを深絞りと呼びますが、浅いシェルも同じ考え方で金型を作ります。
溶接や曲げの箱では漏れる、見た目が悪い、量産コストが合わない。そんな部品に向いています。センサーやモーターのハウジング、電池・コンデンサーのケース、シールドケース、キャップ、スリーブなどです。
1回の絞りで縮められる径には限界があり、超えると側壁が破断します。絞り性の良い鋼板の場合、初絞りの限界絞り比(ブランク径 ÷ パンチ径)は一般に約1.8〜2.0です。再絞りは1工程あたり径の20〜30%程度の縮小が目安で、中間焼鈍なしではさらに小さくなります。実際の値は材質、板厚、潤滑、型の半径で決まります。
| 工程 | 代表的な限界(目安) | 備考 |
|---|---|---|
| 初絞り | 絞り比 約1.8~2.0(鋼板)。ステンレスや硬い調質では低め | カップの径を決める |
| 再絞り | 1工程あたり径の縮小 約20~30% | 工程ごとに加工硬化する |
| しごき加工 | 側壁を薄く均一にする | 均一な肉厚と厳しい径公差のため |
| トリミング | 不均一な縁(耳)を除去 | 深い部品では必ず必要 |
t は板厚です。
| 材質 | 絞り性 | 備考 |
|---|---|---|
| SPCD/SPCE(EN DC03/DC04) | 非常に良好 | 絞り用冷間圧延鋼板。深い鋼製部品の第一選択 |
| SPCC(EN DC01) | 普通 | 浅い絞り向け。深い部品では割れることがある |
| SUS304 ステンレス鋼 | 注意すれば良好 | 加工硬化が早い。深い部品では絞り工程間の中間焼鈍が必要な場合がある |
| A5052-O アルミニウム | 良好 | 深い部品にはO材を使用。硬い調質は割れる |
| 黄銅・銅合金 | 非常に良好 | キャップ、スリーブ、接点で一般的 |
| 順送(ストリップ)絞り | トランスファー/工程型絞り | |
|---|---|---|
| 方式 | 部品がキャリアに付いたまま全絞り工程を通過 | ブランクを切り離し、工程間または金型間で搬送 |
| 適した部品 | 小型部品、大量生産 | より大きい部品、より深い部品 |
| 材料歩留まり | キャリア分のスクラップが増える | 1個あたりのスクラップが少ない |
| 金型費 | 複雑な金型1型 | 複数の金型またはトランスファー装置 |
圧延板は方向によって性質が違うため、絞ったカップの縁には「耳」と呼ばれる波が出ます。そこで深い部品は高さに余裕を持たせて絞り、最終寸法にトリミングします。面内異方性の小さい材料を選ぶと、耳とトリミングのスクラップが減ります。
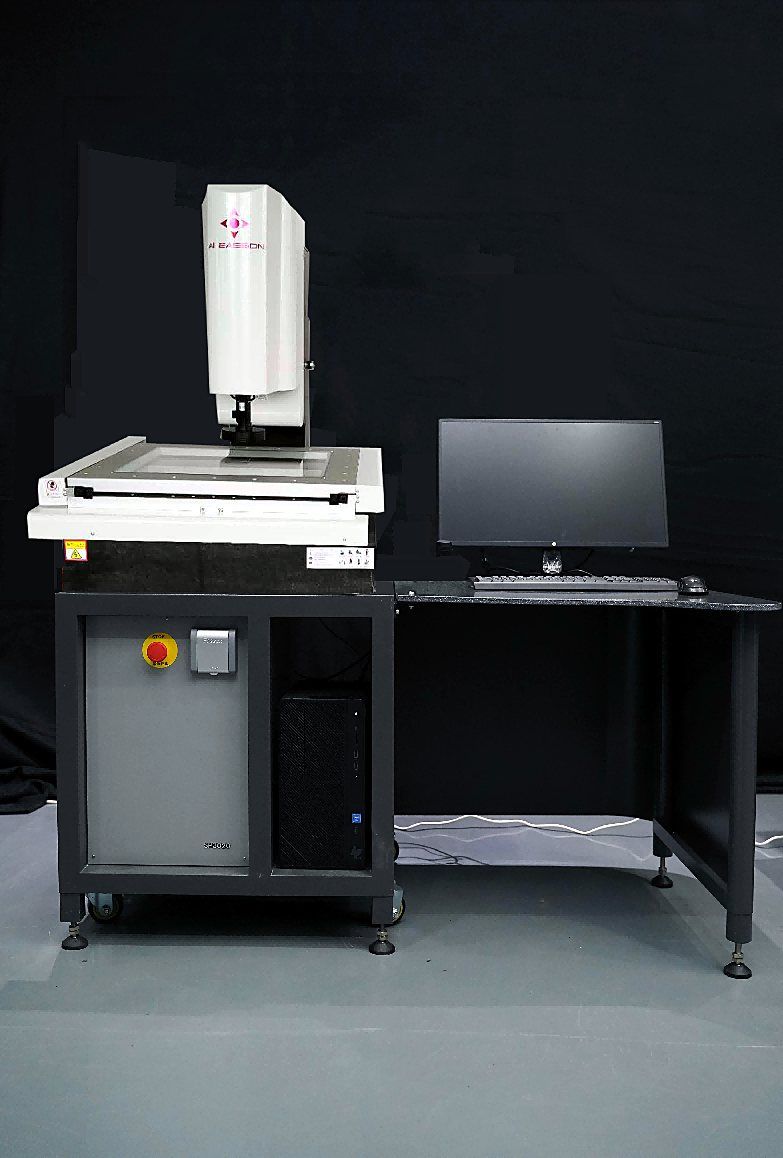
初品は、画像測定機、ハイトゲージ、マイクロメーターで、径、高さ、取り決めた断面の肉厚を測ります。量産ロットはAQL抜取検査で確認し、出荷ごとに寸法成績書を添付できます。
径、材質、板厚、工程数で変わります。深さと径の限界は、お見積り時に図面ごとに確認します。
できます。SUS304は絞り性は良いものの加工硬化が早いため、深い部品では工程数を増やすか、中間焼鈍が必要になることがあります。工法は図面ごとに確認します。
1,000個です。深絞り金型は投資額が大きいため、年間数量が多い部品ほどメリットが出ます。
金型費のお支払い後はお客様の所有です。製作は協力金型メーカーが行い、リピート注文に備えて当社工場で保管します。
金型費、サンプル費用、納期は案件ごとにお見積りで確認します。
精密プレス加工を1,000個から。シールドケース・端子・板ばねを順送金型で量産し、重要寸法は±0.02 mmで管理。寸法成績書・ミルシート付きで出荷、見積回答は1営業日以内。ISO 9001認証。
コイル材から1型で完成品をつくる、小型量産部品向けの工法。
洋白・鋼板の基板用シールドケース。一体型・2ピース型に対応。
プレス加工とレーザー切断、どちらが安いかは年間数量で決まります。金型費を1個あたりに割り戻す計算式と例、正確なお見積りに必要な情報をまとめました。
最も安価な鋼板。めっき・塗装を前提に、ブラケットや筐体に。
年間数量と、図面でいちばん厳しい公差を添えてください。金型費と単価を一度でご案内できます。