図面をお送りください。1 営業日以内にお見積りします。
年間数量と、図面でいちばん厳しい公差を添えてください。金型費と単価を一度でご案内できます。
レーザー溶接で、ステンレス鋼と炭素鋼の板金部品・プレス部品を接合します。入熱が小さくビードが細いため、薄い筐体、フレーム、ブラケットも平面を保ちやすく、TIG溶接より研削の手間が減ります。溶接する部品は社内でレーザー切断(最大1500 × 3000 mm)・曲げを行い、合わせ精度を管理します。
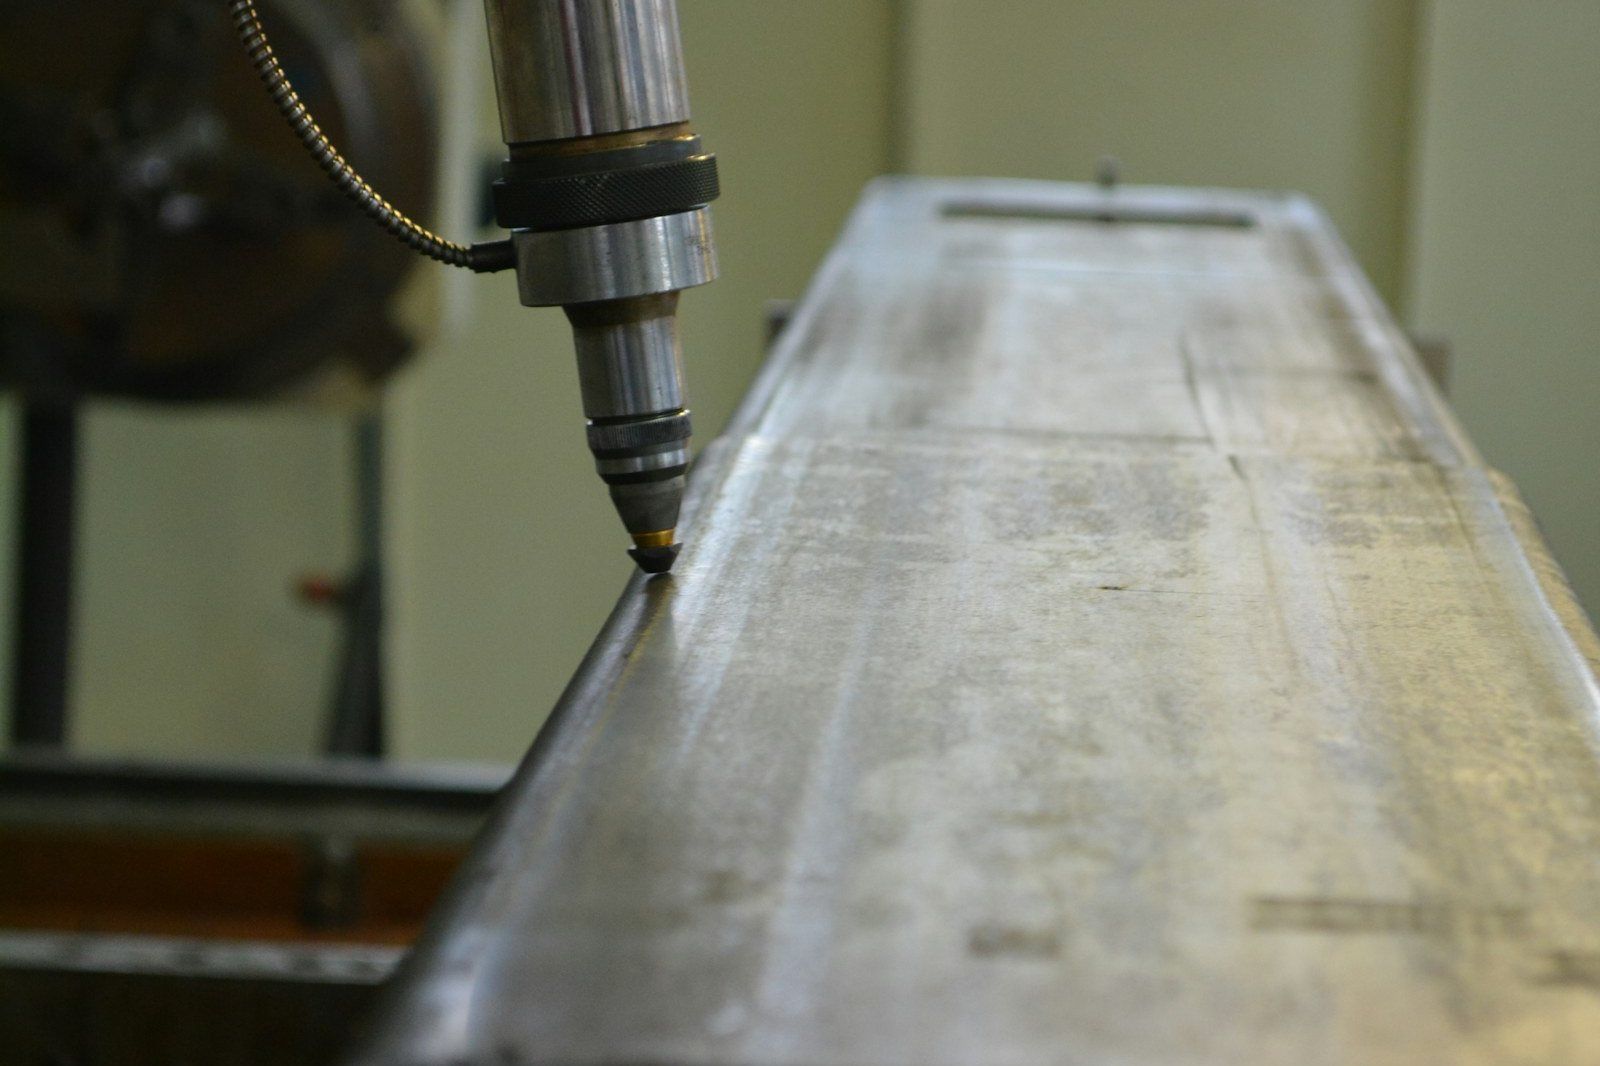
| 設備 | ファイバーレーザー溶接機(蘇州天弘 TH-RF300/TH-RFS350) |
|---|---|
| 溶接材質 | ステンレス鋼(SUS304)、炭素鋼(SPCC) |
| 継手形状 | 突合せ、重ね、角、へり、断続溶接 |
| 主な加工 | 筐体の角部、フレーム、ブラケット、プレス部品とフレームの接合 |
| 溶接後処理 | 研削は社内。ヘアライン、不動態化処理、塗装は協力会社にて |
集光したビームで継手の端部だけを溶かすため、TIG溶接やMIG溶接よりビードが細く、熱影響部も小さく、ひずみが少なく済みます。平面度や外観が問われる薄板の板金部品に向いています。
主な用途は、筐体の角部や継ぎ目、溶接フレーム、成形部品同士をつなぐブラケットです。プレス部品をフレームやブラケットに溶接し、1つの組立品として出荷することもできます。
| レーザー溶接 | TIG溶接 | 抵抗スポット溶接 | |
|---|---|---|---|
| 入熱 | 小さく集中 | 大きく広い | 各打点に局所的 |
| 薄板のひずみ | 小さい | 大きい。ひずみ取りが必要な場合が多い | 小さい |
| ビード外観 | 細く、研削が少ない | ビード幅が広く、仕上げ作業が多い | 両面に打痕が残る |
| 連続した密閉ビード | 可 | 可 | 不可 |
| 継手の合わせ精度 | 高い精度が必要 | すき間に比較的寛容 | 重ね継手のみ |
レーザー溶接の品質は、溶接前の部品精度で決まります。溶接する部品は社内でレーザー切断・NC曲げしているので、合わせ精度まで管理できます。設計時は次の点を目安にしてください。
| 材質 | 溶接性 | 備考 |
|---|---|---|
| SUS304 ステンレス鋼 | 非常に良好 | 最も多い加工。焼け色は研磨または酸洗で除去 |
| SPCC 冷間圧延鋼板 | 非常に良好 | 素地で溶接後、協力会社でめっきまたは粉体塗装 |
| SGCC 溶融亜鉛めっき鋼板 | 注意すれば可能 | 亜鉛によりスパッタやブローホールが発生。溶接部のめっきは失われる |
| A5052 アルミニウム | 案件ごとに確認 | 反射率が高くブローホールが出やすい。設計前にご相談ください |
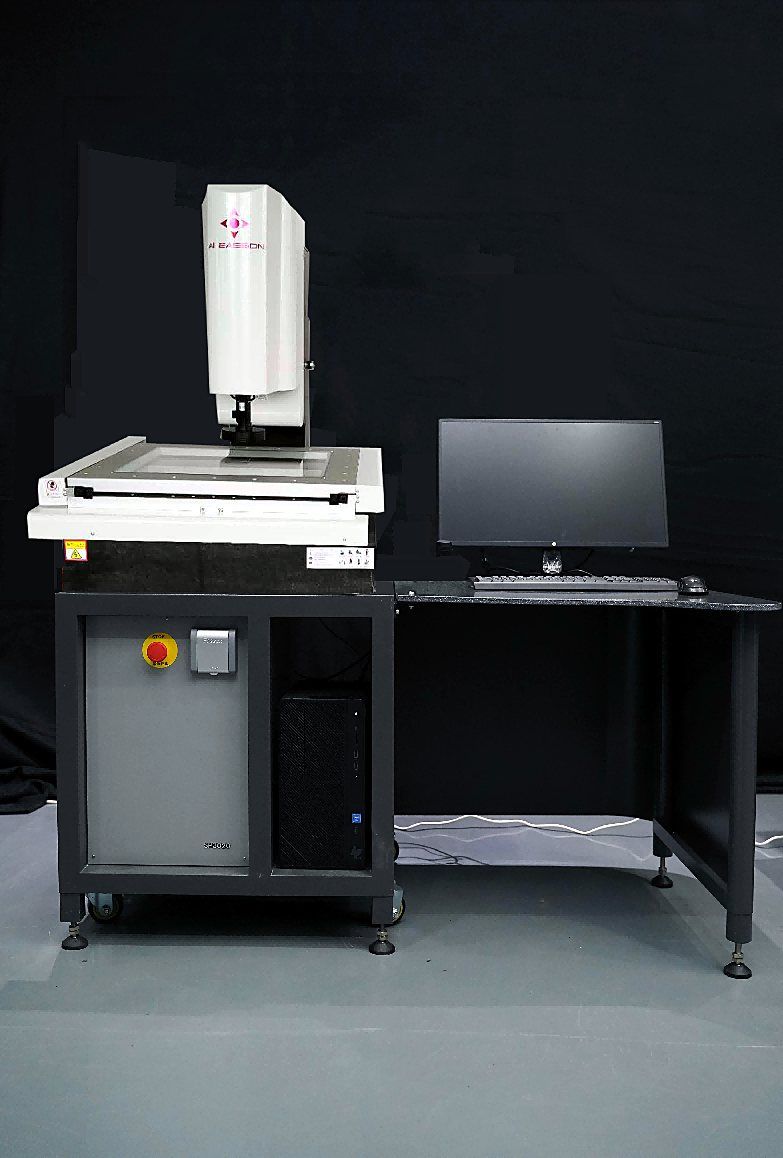
溶接部品は全数、アンダーカット、ブローホール、割れ、溶け落ちを目視で確認します。ひずみは溶接後に出るため、寸法は溶接後に測ります。初品はサイズに応じて、画像測定機、またはハイトゲージと治具で測定します。
図面で品質レベルを指定する場合、鋼のレーザービーム溶接はISO 13919-1のレベルB・C・Dが使えます。溶込みや強度の試験が必要な場合は、試験方法をお見積り依頼時にご指示ください。実施方法はお見積りで確認します。
個別に検討します。通常は、切断・曲げ・プレスも当社で行う部品を溶接しています。部品を自社で作るほうが合わせ精度を管理できるためです。
はい。プレスブラケットや接点をフレームに溶接し、組立品として1つの品番で出荷できます。
通常扱っているのはステンレスと炭素鋼です。アルミは案件ごとに確認します。銅のレーザー溶接は行っていません。
継手が適切に設計され完全溶込みであれば、母材と同等の強度が得られます。ただし強度は継手設計と溶込みで決まるため、強度要求は図面にご記載ください。
案件ごとにお見積りでご確認ください。
板金加工を図面どおりに。レーザー切断・NC曲げ・レーザー溶接まで社内一貫で、板材1500×3000 mm、板厚20 mm、盤は高さ3 mまで。塗装品は戻り時に膜厚と密着性を検査。お見積りは1営業日以内に回答します。
レーザー切断・曲げ・レーザー溶接によるステンレス製の筐体、パネル、フレーム。
制御ボックス、電気キャビネット、装置カバーを試作1台から。
さびに強く、素地のまま使えるステンレス。クリップ、カバー、筐体に。
中国の工場で、図面どおりかをどう確かめるか。初品の全寸法測定、全ロットのAQL抜取検査、重要部位のAOI全数検査。寸法成績書とミルシートを出荷ごとに添付できます。
年間数量と、図面でいちばん厳しい公差を添えてください。金型費と単価を一度でご案内できます。