发来图纸,1 个工作日内报价。
写明年用量和最严公差,模具费和单价一次报准。
压簧(压缩弹簧)按图定制:直筒、塔簧、腰鼓形和变节距,线径 0.2–2.0 mm,端部开口、并紧或并紧磨平。1000 件起订,弹簧月产能 200 万件以上;出货前按图纸实测指定长度下的负荷,随货附尺寸及负荷检测报告。
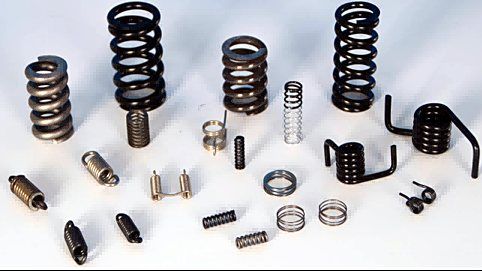
| 线径 | 0.2–2.0 mm |
|---|---|
| 形状 | 直筒、塔形、腰鼓形、变节距 |
| 端部 | 开口、并紧、并紧磨平 |
| 月产能 | 200 万件以上(各类弹簧合计) |
| 起订量 | 1000 件 |
| 检测 | 指定长度负荷实测,随货附报告 |
压簧由线材、几何尺寸和工作长度下的负荷三者决定。一定要写负荷,不能只给形状:外观一样的两个弹簧,线材牌号或有效圈数不同,力值可能差很多。
| 参数 | 符号 | 说明 |
|---|---|---|
| 线径 | d | 本厂可做 0.2–2.0 mm |
| 外径或内径 | OD / ID | 给出与孔或轴配合的那个,我们按该尺寸管控 |
| 自由长度 | L0 | 无负荷时的长度 |
| 有效圈数与总圈数 | n / Nt | 总圈数包括并紧的端圈 |
| 端部形式 | — | 开口、并紧或并紧磨平 |
| 指定长度下的负荷 | F at L1, L2 | 主要功能要求;一点或两点 |
| 压并长度 | Ls | 须小于最短工作长度 |
| 材质 | — | 线材牌号及标准 |
首件和生产过程中检验自由长度、直径和圈数,指定长度下的负荷用推拉力计检测,小弹簧尺寸用二次元影像测量仪测量。每批随货附尺寸及负荷检测报告,可提供线材材质证明(材质报告/质保书)。
压簧刚度 k = G·d⁴ / (8·D³·n),G 为线材切变模量,d 为线径,D 为中径,n 为有效圈数。刚度和 d⁴ 成正比、和 D³ 成反比,线径或直径差一点,负荷就差很多。
旋绕比 C = D/d 一般在 4–12 之间。小于 4 线材难卷、应力很高;大于 12 弹簧容易缠绕,直径也难控制。审图时会把超出这个范围的设计标出来。
| 线材(JIS) | 对应牌号 | 典型切变模量G | 用途 |
|---|---|---|---|
| SWP-A / SWP-B (G 3522) | ASTM A228琴钢丝 | 约78,500 N/mm² | 通用高强度弹簧;需电镀或涂油 |
| SUS304-WPB (G 4314) | ASTM A313 302/304型 | 约68,500 N/mm² | 耐蚀弹簧、电子产品、食品设备 |
| SUS631J1-WPC (G 4314) | 17-7PH | 约73,500 N/mm² | 更高强度的不锈钢弹簧 |
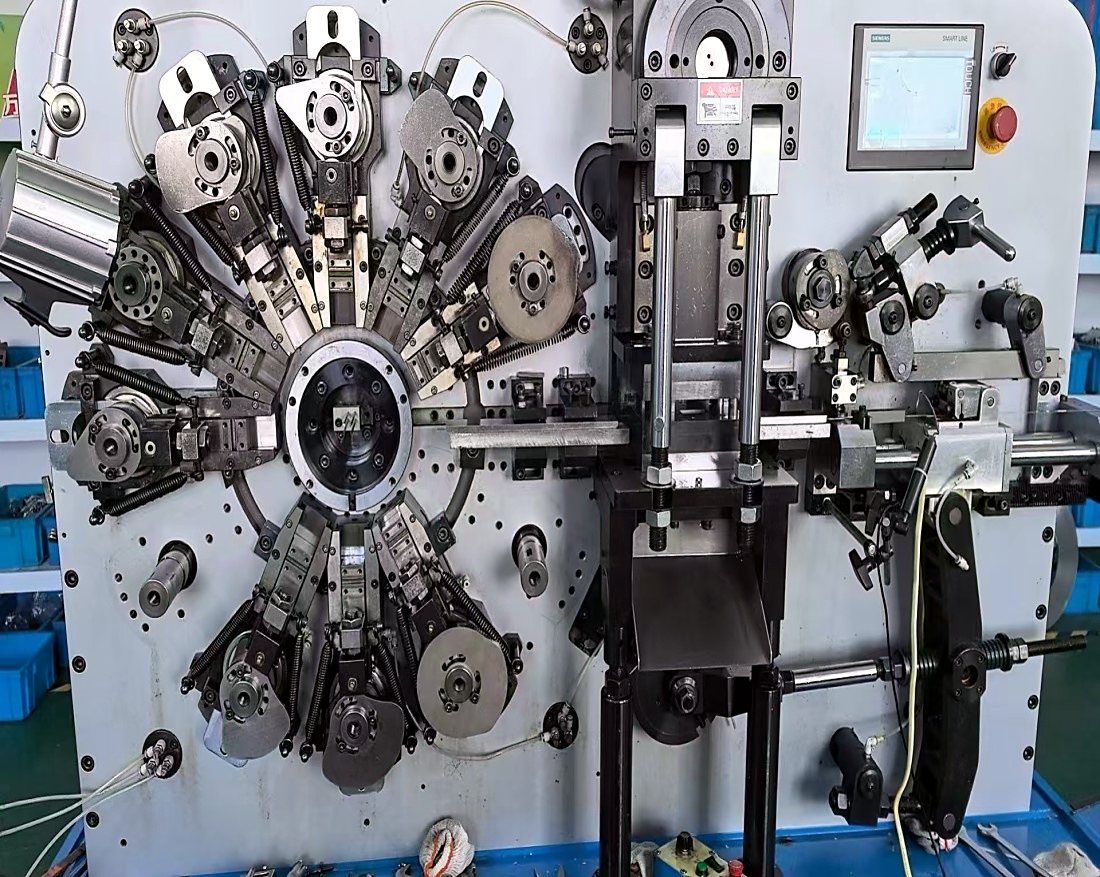
0.2 mm 至 2.0 mm。
每个料号 1000 件。
最好提供带负荷要求的图纸。我们可以测样品、出图给您确认,但工作长度下的负荷必须由您给出。
可以。触片和卡子在同一个厂区冲压,配套的弹簧和冲压件可以一起开发、一起出货。
不锈钢弹簧一般钝化或原色供货,钢制弹簧涂油或电镀。电镀和钝化外协给合格厂家。
写明年用量和最严公差,模具费和单价一次报准。