发来图纸,1 个工作日内报价。
写明年用量和最严公差,模具费和单价一次报准。
自动化设备钣金件与五金件按图加工:设备外壳、防护罩、控制箱、激光焊接框架、支架和弹簧。板材最大 1500 × 3000 mm,折弯最长 3 m,冲压小件关键特征 ±0.02 mm,弹簧线径 0.2–2.0 mm。单台样机起做,返单按已发放的图纸版本生产,ISO 9001:2015 体系。
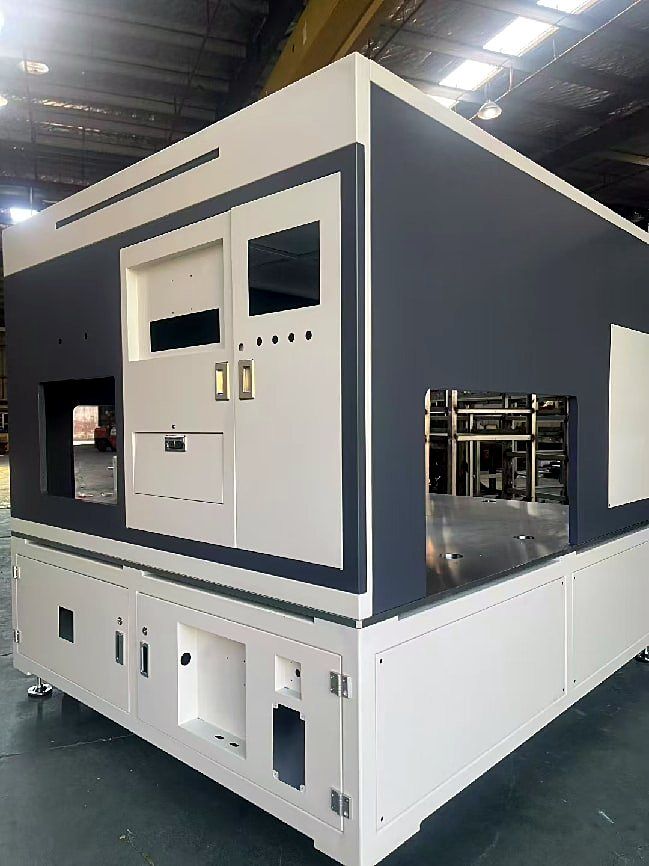
| 典型零件 | 设备外壳、防护罩、控制箱、焊接框架、支架、弹簧 |
|---|---|
| 钣金 | 最大 1500 × 3000 mm,厚 20 mm,折弯最长 3 m |
| 焊接 | 激光焊接 |
| 冲压 | 关键特征 ±0.02 mm,1000 件起订 |
| 弹簧 | 线径 0.2–2.0 mm |
| 数量 | 从钣金打样到批量冲压 |
| 零件 | 工艺 | 常用材质 | 延伸阅读 |
|---|---|---|---|
| 设备外壳及罩盖 | 激光切割、折弯、激光焊接 | SPCC、SGCC、SUS304 | 电气机箱 |
| 防护罩及检修面板 | 激光切割、折弯 | SPCC、SUS304、A5052 | 钣金加工 |
| 控制箱及电气柜 | 钣金加工 | SPCC、SGCC | 电气机箱 |
| 焊接框架及副框架 | 激光切割、折弯、激光焊接 | SPCC、SUS304 | 激光焊接 |
| 传感器及线缆支架 | 冲压或钣金 | SPCC、SUS304 | 冲压支架 |
| 压缩、拉伸及扭转弹簧 | 数控弹簧卷制 | 琴钢丝、不锈钢丝 | 精密弹簧 |
| 洁净或冲洗区域用不锈钢件 | 钣金加工、激光焊接 | SUS304 | 不锈钢钣金加工 |
设备厂家通常先做一两台样机外壳,之后随设备销售小批量返单。激光切割加折弯不用模具,改版只改程序。支架或卡扣用量做到冲压规模(1000 件起订)时,可以转模具生产,并给出成本盈亏平衡点。每次返单按已发放的图纸版本生产,新版本可出首件报告。
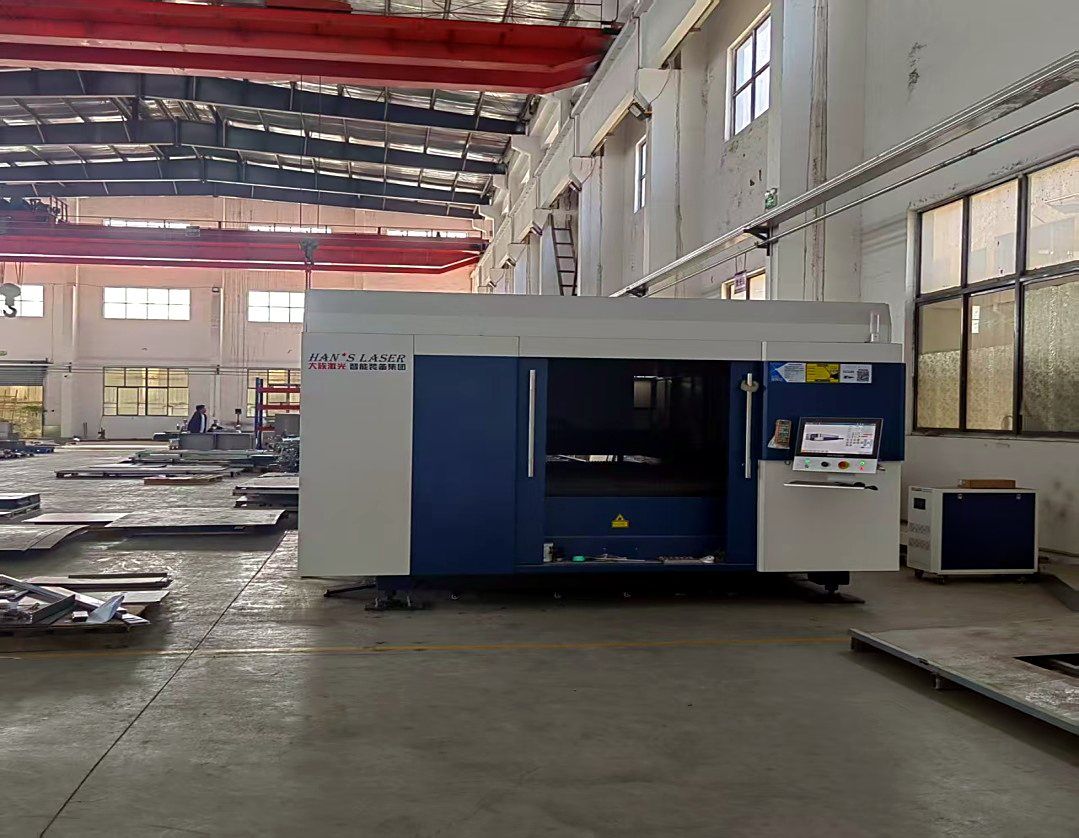
一台典型设备有焊接框架、钣金外壳、冲压支架和弹簧。钣金、激光焊接、冲压和弹簧都在同一个工厂,相关零件一起报价、一起检验、一起出货。表面处理和模具由合格的合作厂完成,由我们统一管理。
| 材料 | 典型用途 | 说明 |
|---|---|---|
| SPCC + 喷粉 | 外壳、防护罩、内部面板 | 成本最低;颜色按RAL色号 |
| SGCC | 内部支架和安装板 | 已镀锌,无需额外表面处理 |
| SUS304 | 冲洗、洁净室或外露零件 | 拉丝或钝化(外协) |
| A5052 | 轻型罩盖和门板 | 阳极氧化或喷粉(外协) |
| 琴钢丝 / 不锈钢丝 | 治具、夹爪、锁扣用弹簧 | 线径0.2–2.0 mm |
能。激光切割加折弯件不用模具,按打样数量报价,打样费和交期按项目在报价中确认。
不做。厂内工序是冲压、弹簧、激光切割、数控折弯、激光焊接和注塑。组件里有机加工件的,请告诉我们。
能。冲压件激光焊到框架上是常做的活,组件可以作为一个料号出货,减少您的装配工作。
能。SUS304 加工和激光焊接在厂内,钝化或拉丝外协。
每次返单都按已发放的图纸版本生产,每个新版本都可以出首件报告。
写明年用量和最严公差,模具费和单价一次报准。