发来图纸,1 个工作日内报价。
写明年用量和最严公差,模具费和单价一次报准。
冲压、激光切割还是 CNC 加工,主要看年用量和零件形状。冲压要开模,但年用量到几万件时单价最低;激光切割不用模具,适合打样和小批量;厚件、立体结构或公差特别严的特征,交给 CNC 加工。
零件用板材或卷料做,料厚在几毫米以内,年用量几万件以上,一般冲压最便宜。只要几件到几千件,或者设计还在改,激光切割加数控折弯通常最便宜、也最快。零件是实心块料,带型腔、螺纹或三维曲面,或者公差严到钣金工艺做不到,那就是 CNC 加工件。
不少零件处在中间地带。下面用数字说明怎么判断。
每种工艺的成本都分两块:一次性投入和每件的加工成本。两块怎么分配,决定了选哪种工艺。
| 工艺 | 一次性费用 | 单件成本主要看 | 用量增加后单价变化 |
|---|---|---|---|
| 五金冲压 | 模具费(单工序模、复合模或连续模) | 冲床每件只需一秒甚至更短;材料利用率 | 单价下降明显,模具费摊到所有零件上 |
| 激光切割 + 折弯 | 只有编程和调机 | 切割长度、穿孔数、折弯道数、搬运 | 单价随用量下降很少 |
| CNC 加工 | 编程、夹具,有时要专用刀具 | 单件机时、去除材料量、装夹次数 | 单价略有下降,加工节拍不变 |
要比零件整个生命周期的总成本,不要只比首单。每种工艺的总成本 = 一次性费用 +(单价 × 总数量)。两条线相交的数量就是盈亏平衡点:盈亏平衡数量 = 模具费 ÷(激光单价 − 冲压单价)。
数量要按模具寿命内的预计用量算,通常是几年的需求。一套模具如果给一个零件用五年,是五年的订单把它摊回来,不是第一批。
下表仅为示例。实际数字取决于零件尺寸、材料、料厚、工位数和表面处理,每个零件都不一样。
| 生命周期总数量 | 激光 + 折弯总成本(示例 US$ 1.20/件) | 冲压总成本(示例模具费 US$ 6,000 + US$ 0.25/件) | 更便宜的方案 |
|---|---|---|---|
| 1000 件 | US$ 1,200 | US$ 6,250 | 激光 |
| 5000 件 | US$ 6,000 | US$ 7,250 | 激光 |
| 6300 件(盈亏平衡点) | US$ 7,560 | US$ 7,575 | 基本持平 |
| 2 万件 | US$ 24,000 | US$ 11,000 | 冲压 |
| 10 万件 | US$ 120,000 | US$ 31,000 | 冲压 |
下表是一般工业场景的典型值,前提是设备保养良好、设计合理。实际能做到多少,要看图纸、材料和零件尺寸,拿它作为和供应商沟通的起点。
| 项目 | 五金冲压 | 激光切割 + 折弯 | CNC 加工 |
|---|---|---|---|
| 典型公差 | ±0.05–0.1 mm;模具精度高时关键特征 ±0.02 mm | 切割 ±0.1 mm;跨折弯 ±0.2–0.5 mm | 常规 ±0.01–0.05 mm,可以更严 |
| 一致性 | 非常高,几何形状由模具固定 | 较好,取决于折弯调机 | 高,取决于装夹和刀具磨损 |
| 典型特征 | 孔、成形、凸包、百叶窗、凸片、深拉伸、压印 | 任意二维轮廓、折弯、压铆螺母(PEM)、焊接 | 型腔、螺纹、镗孔、三维曲面、高平面度 |
| 边缘状态 | 有剪切带和断裂带,单侧小毛刺 | 切口干净,略有锥度和热变色 | 机加工表面 |
| 设计变更 | 模具做好后改动代价大 | 改图纸重新切 | 改程序 |
冲压的交期主要卡在模具。连续模从设计制作到试模,一般要几周才能出首批样件。之后量产很快:我们所有零件合计冲压产能约每月 30 万件。
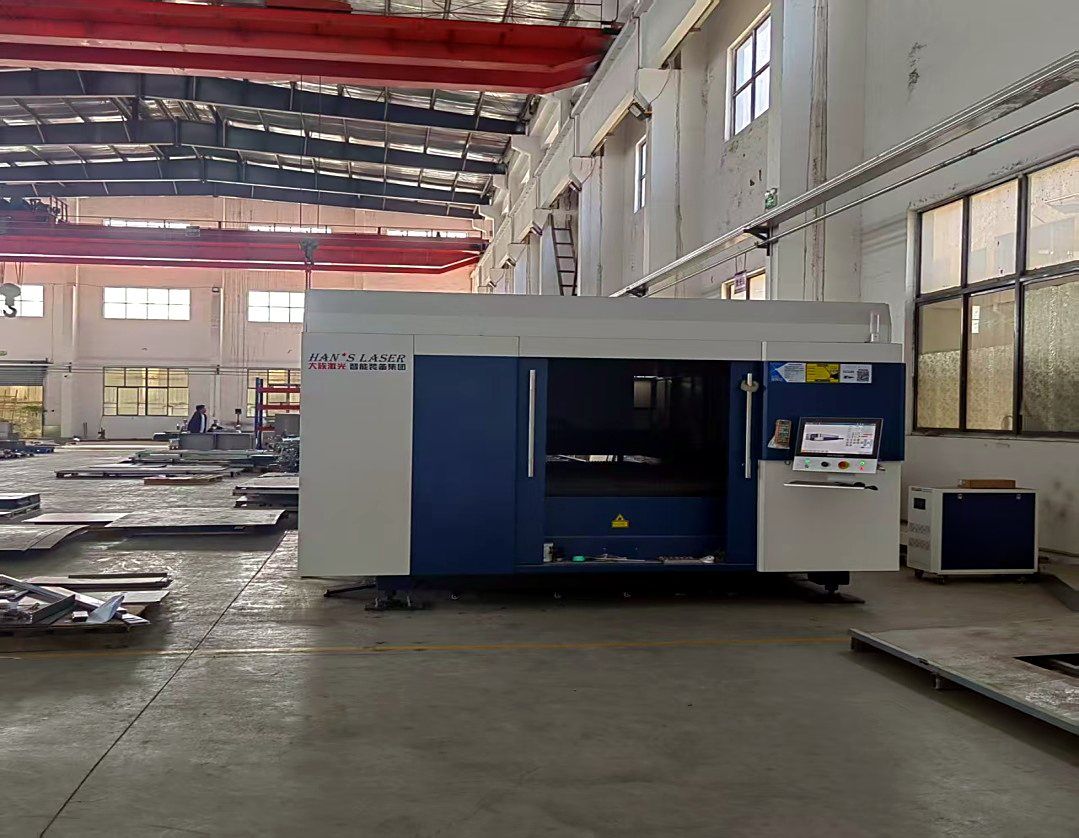
激光切割加折弯不用等模具。展开图确认后,当周就能切,是拿到首批零件最快的路线。单件节拍比冲压慢,只有大批量时才成问题。
CNC 加工的交期取决于编程、夹具、材料备料和机床排产。单件加工时间长,数量大时交货慢。
最常见的组合是:打样用激光切割,量产转冲压。激光切割折弯件可以先验证装配和功能,不用花模具费。设计冻结、预测量确定之后再开模,同一个零件转到冲压生产。
一开始就要为转换做准备。凸包、翻孔、压印边这类冲压特征,激光做不出完全一样的效果。事先约定样件和量产件哪些特征允许不同,免得转产后重新认证。
其他常用组合:冲压毛坯后再加工少量机加工特征;激光切割面板上激光焊接冲压支架;或者先做简易模(小批量模),作为激光件到正式连续模之间的过渡。
| 您的情况 | 通常最合适 | 原因 |
|---|---|---|
| 打样,或设计还在改 | 激光切割 + 折弯 | 不用模具,改图纸就行,不用改模 |
| 年用量低于约 1000 件 | 激光切割 + 折弯 | 模具费摊不回来 |
| 年用量几万件,料厚约 6 mm 以下 | 五金冲压 | 模具费摊完后单价最低 |
| 小零件、大批量、孔位要求严 | 连续模冲压 | 几何形状由模具固定 |
| 大面板、机柜、厚板 | 激光切割 + 折弯 | 尺寸和厚度超出常规模具范围 |
| 实心件、型腔、螺纹、三维曲面 | CNC 加工 | 钣金工艺做不出这些特征 |
| 钣金件上有一个精度很高的孔 | 先冲压或激光,再加工这个孔 | 每种工艺用在它最擅长的地方 |
我们在苏州厂内做五金冲压、深拉伸、光纤激光切割、数控折弯和激光焊接。厂内没有 CNC 加工。如果您的零件确实是机加工件,找专业机加工厂更合适,我们会直接说明。钣金件或冲压件只需要一两个机加工特征的,报价阶段和您一起商量方案。
我们同时有激光线和冲压线,同一张图纸可以两种路线都报价,并按您的用量算出盈亏平衡点。
单件价格通常便宜很多。但算总成本,要用量足够大、能摊回模具费才划算。先算盈亏平衡数量:模具费除以两种工艺的单价差。
没有固定数字。很多小钣金件的盈亏平衡点,在模具寿命内几千件到几万件之间。用两种路线的实际报价算一下。
验证装配和功能,一般可以。边缘状态、毛刺方向,以及凸包、翻孔这类成形特征可能不同,测试前先约定哪些特征必须一致。
单个特征的公差,机加工能做得更严。孔与孔之间的位置度,冲压由模具固定,一致性很好;我们冲压件关键特征能保 ±0.02 mm。
厂内不做。我们做冲压、深拉伸、激光切割、数控折弯和激光焊接。完全机加工的零件,建议找专业机加工厂。
1000 件。低于这个数量,或者年用量很低,一般激光切割加折弯更便宜。
冲压模具费怎么分摊到单价、年用量多少时冲压比激光切割便宜,附计算示例和准确报价所需资料。
五金冲压件按图定制:屏蔽罩、端子、弹片、支架。关键尺寸 ±0.02 mm,1000 件起订,首件全尺寸检测,1 个工作日内报价。
卷料送料的多工位模具,适合大批量小零件。
钣金加工按图定制电箱、机箱和柜体,激光切割、数控折弯、激光焊接都在厂内。板材最大 1500×3000 mm,不开模,一件起做。
免模具打样与小批量,量大可转冲压。
写明年用量和最严公差,模具费和单价一次报准。