図面をお送りください。1 営業日以内にお見積りします。
年間数量と、図面でいちばん厳しい公差を添えてください。金型費と単価を一度でご案内できます。
プレス加工・レーザー切断・CNC切削加工の選択は、年間数量と部品形状で決まります。プレスは金型が必要ですが、年間数万個なら単価が最も安くなります。レーザー切断は金型不要で、試作や小ロット向きです。切削加工は厚物、3次元形状、ごく厳しい公差の部位に向きます。例では、金型費US$ 6,000の場合、約6,300個が損益分岐です。
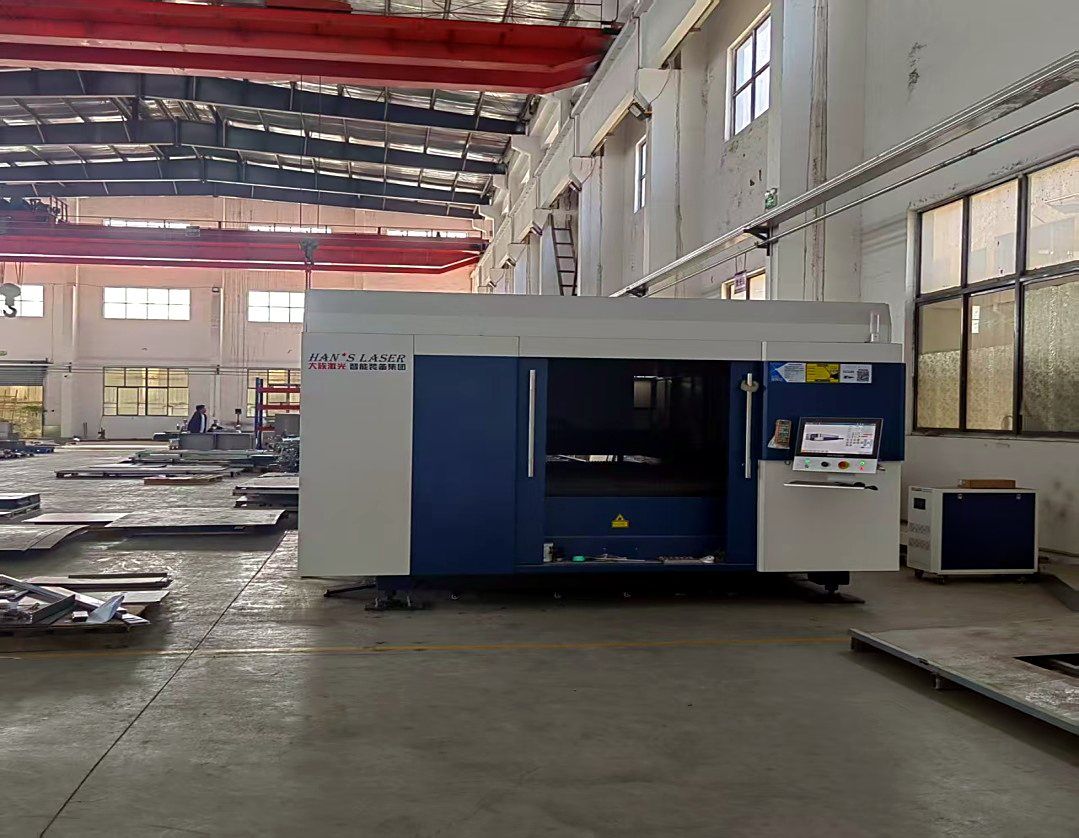
板厚数mmまでの板材・コイル材で、年間数万個以上なら、たいていプレス加工が最も安くなります。数個から数千個まで、または設計がまだ固まっていない段階なら、レーザー切断と曲げ加工が安く、早く仕上がります。
ブロック状の部品、ポケット・ねじ・3次元曲面がある部品、板金では出せない公差が必要な部品は、CNC切削加工の領域です。
実際には、どちらとも言えない部品も多くあります。以下では、数字で判断する方法を説明します。
どの工法も、コストは「最初に一度だけかかる費用」と「1個ごとにかかる費用」に分かれます。この配分の違いが、工法選びの決め手です。
| 工法 | 初期費用 | 単価を左右する要素 | 数量が増えたときの単価 |
|---|---|---|---|
| プレス加工 | 金型(単発型・複合型・順送型) | 1個あたりのプレス時間は1秒以下。材料歩留まり | 大きく下がる。金型費は全数量に按分される |
| レーザー切断+曲げ | プログラム作成と段取りのみ | 切断長さ、ピアス数、曲げ回数、ハンドリング | 数量が増えても少ししか下がらない |
| CNC切削加工 | プログラム、治具、場合により特殊工具 | 1個あたりの加工時間、除去量、段取り回数 | ゆるやかに下がる。サイクルタイムは変わらない |
初回の発注数ではなく、部品のライフ全体での総コストで比べます。各工法の総コスト = 初期費用 +(単価 × 総数量)です。2つの総コストが等しくなる点が損益分岐で、損益分岐数量 = 金型費 ÷(レーザー加工の単価 − プレス加工の単価)で求められます。
数量には、金型寿命までの見込み数量を使います。通常は数年分の需要です。5年間流れる部品の金型は、初回ロットではなく5年分の注文で回収します。
下の表はあくまで例です。実際の数値は部品サイズ、材質、板厚、工程数、表面処理で変わり、部品ごとに異なります。
| ライフ総数量 | レーザー+曲げ 総額(例:US$ 1.20/個) | プレス 総額(例:金型US$ 6,000+US$ 0.25/個) | 安いほう |
|---|---|---|---|
| 1,000 | US$ 1,200 | US$ 6,250 | レーザー |
| 5,000 | US$ 6,000 | US$ 7,250 | レーザー |
| 6,300(損益分岐) | US$ 7,560 | US$ 7,575 | ほぼ同じ |
| 20,000 | US$ 24,000 | US$ 11,000 | プレス |
| 100,000 | US$ 120,000 | US$ 31,000 | プレス |
下表は、手入れの行き届いた設備と、工法に合った設計を前提にした一般的な値です。図面、材質、部品サイズで現実的な値は変わります。仕入先と相談する際の出発点としてお使いください。
| 項目 | プレス加工 | レーザー切断+曲げ | CNC切削加工 |
|---|---|---|---|
| 一般的な公差 | ±0.05〜0.1 mm。精密な金型なら重要部位で±0.02 mm | 切断±0.1 mm、曲げをまたぐと±0.2〜0.5 mm | 通常±0.01〜0.05 mm。さらに厳しくも可能 |
| 繰り返し精度 | 非常に高い(形状を金型が決める) | 良好(曲げの段取りしだい) | 高い(治具と工具摩耗しだい) |
| 得意な形状 | 穴、成形、エンボス、ルーバー、タブ、深絞り、コイニング | あらゆる2次元外形、曲げ、PEMナット等の圧入、溶接 | ポケット、ねじ、穴の内径仕上げ、3次元曲面、厳しい平面度 |
| 切り口 | せん断面と破断面。片側に小さなバリ | きれいな切断面。わずかなテーパーと焼け色 | 切削仕上げ面 |
| 設計変更 | 金型完成後は費用がかさむ | データを直して切り直すだけ | プログラムを修正 |
プレス加工の納期は、ほぼ金型で決まります。順送型の製作とトライには、初回サンプルまで通常数週間かかります。その後の量産は速く、当社のプレス生産能力は全品目合計で月約30万個です。
レーザー切断と曲げは金型待ちがありません。展開図の承認後、同じ週に切断を始められるため、最初の部品が最も早く手に入ります。1個あたりの処理速度はプレスに劣りますが、問題になるのは量産数量のときだけです。
CNC切削加工の納期は、プログラム作成、治具、材料の手配、機械の空き状況で決まります。1個あたりのサイクルタイムが長いため、数量が多いほど納期も延びます。
最も多いのは、試作をレーザー切断で行い、量産をプレスに切り替えるパターンです。レーザー切断と曲げで作った部品なら、金型費をかけずに組付けや機能を確認できます。設計が固まり、内示数量も確定した段階で金型を製作し、同じ部品をプレスに移します。
切り替えは最初から計画しておきます。エンボス、バーリング、コイニングした縁などのプレス特有の形状は、レーザーでは同じに再現できません。試作品と量産品で違ってよい形状を事前に取り決めておけば、再評価をせずに済みます。
このほか、プレスで抜いた素材に後から数か所だけ機械加工を追加する、レーザー切断したパネルにプレス品のブラケットをレーザー溶接する、レーザー加工品と本型の順送型のつなぎとして簡易型(短期生産用の型)を使う、といった組み合わせも有効です。
| 状況 | 一般的に適する工法 | 理由 |
|---|---|---|
| 試作品、または設計変更が続いている | レーザー切断+曲げ | 金型不要。直すのは型ではなくデータ |
| 年間約1,000個未満 | レーザー切断+曲げ | 金型費を回収できない |
| 年間数万個、板厚約6 mm未満 | プレス加工 | 金型償却後の単価が最も安い |
| 小型部品、量産、穴位置の公差が厳しい | 順送プレス加工 | 形状を金型が決める |
| 大型パネル、キャビネット、厚板 | レーザー切断+曲げ | 一般的な金型のサイズ・板厚を超える |
| ブロック部品、ポケット、ねじ、3次元曲面 | CNC切削加工 | 板金工法では作れない形状 |
| 板金部品だが、1か所だけ穴の精度が厳しい | プレスかレーザーのあと、その穴だけ機械加工 | それぞれの工法を得意な部分に使う |
当社は蘇州の自社工場で、プレス加工、深絞り、ファイバーレーザー切断、CNC曲げ、レーザー溶接を行っています。CNC切削加工は社内で行っていません。本当に切削加工向きの部品であれば、切削の専門メーカーに依頼されるほうが適切で、当社からもそうお伝えします。板金・プレス部品に1〜2か所だけ機械加工が必要な場合は、お見積りの段階で対応方法をご相談します。
レーザーとプレスの両方のラインがあるため、同じ図面で両方の工法をお見積りし、ご予定の数量でどこが損益分岐になるかをお示しできます。
単価では、たいていプレスのほうが大幅に安くなります。ただし総額で安くなるのは、金型費を回収できる数量に達してからです。損益分岐数量(金型費 ÷ 単価の差)を計算して判断してください。
決まった数はありません。小さな板金部品の多くは、金型寿命までの総数で数千個から数万個のあいだに損益分岐があります。両工法の実際の見積りで計算してください。
組付けや機能の確認なら、たいてい可能です。ただし切り口、バリの向き、エンボスやバーリングなどの成形形状は異なる場合があります。評価の前に、一致させるべき形状を取り決めておいてください。
個々の形状では、切削のほうが厳しい公差を出せます。一方、穴と穴の位置関係は金型が決めるため、プレスのほうが安定します。当社はプレス部品の重要部位で±0.02 mmを管理しています。
社内では行っていません。当社の加工はプレス、深絞り、レーザー切断、CNC曲げ、レーザー溶接です。全面切削の部品は、切削の専門メーカーへのご依頼をおすすめします。
1,000個です。それより少ない場合や年間数量が少ない場合は、通常レーザー切断と曲げのほうが安くなります。
プレス加工とレーザー切断、どちらが安いかは年間数量で決まります。金型費を1個あたりに割り戻す計算式と例、正確なお見積りに必要な情報をまとめました。
精密プレス加工を1,000個から。シールドケース・端子・板ばねを順送金型で量産し、重要寸法は±0.02 mmで管理。寸法成績書・ミルシート付きで出荷、見積回答は1営業日以内。ISO 9001認証。
コイル材から1型で完成品をつくる、小型量産部品向けの工法。
板金加工を図面どおりに。レーザー切断・NC曲げ・レーザー溶接まで社内一貫で、板材1500×3000 mm、板厚20 mm、盤は高さ3 mまで。塗装品は戻り時に膜厚と密着性を検査。お見積りは1営業日以内に回答します。
金型不要の試作・小ロット。数量が増えたらプレス加工へ移行。
年間数量と、図面でいちばん厳しい公差を添えてください。金型費と単価を一度でご案内できます。